




 Zuhause
 Produkte
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

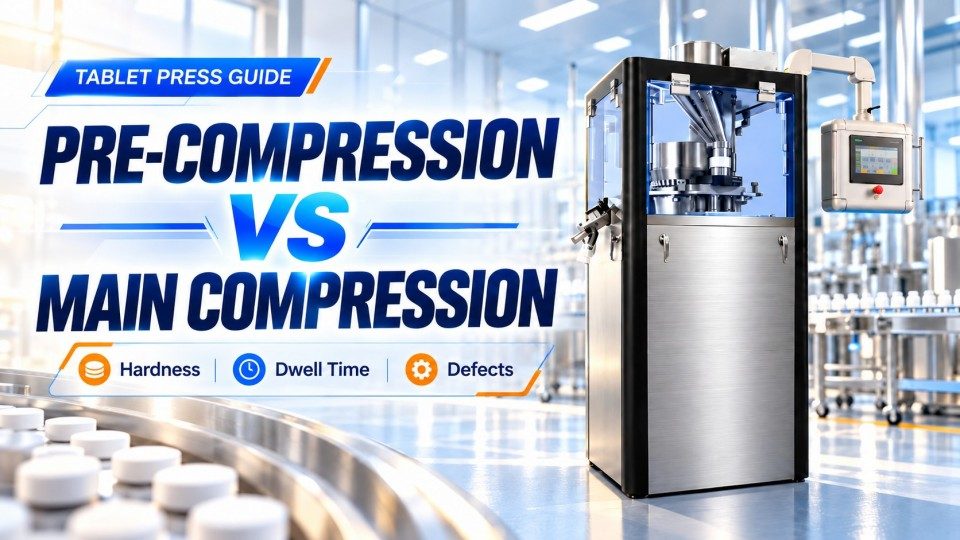
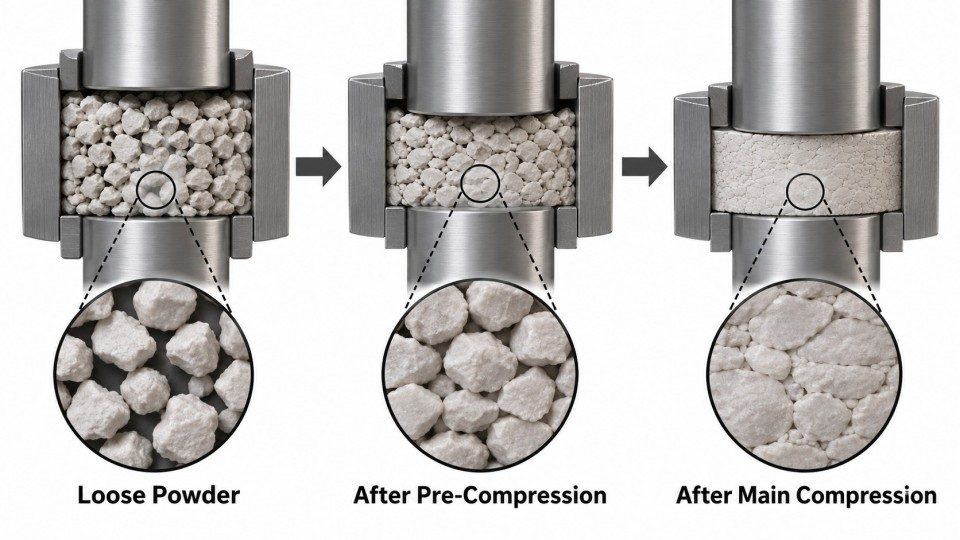
Vorkompression und Hauptkompression sind zwei getrennte Phasen bei einer Rundläufer-Tablettenpresse. Die Vorkompression verdichtet das Pulver zunächst, hilft Partikeln sich zu setzen und lässt eingeschlossene Luft entweichen, wenn die Bedingungen geeignet sind. Die Hauptkompression übt weiteren Druck aus, um eine Tablette mit der erforderlichen Festigkeit zu formen.Der Hauptunterschied besteht darin, dass die Vorkompression das Pulverbet vorbereitet, während die Hauptkompression auf dieses bereits verdichtete Material einwirkt.
Beide Phasen beeinflussen Tablettenhärte, Kappenbildung, Lamination und die Produktionskonsistenz. Ihre Ergebnisse hängen zudem von der Formulierung, der Matrizenscheibendrehzahl, dem Stempeldesign und davon ab, wie schnell Druck ausgeübt und wieder freigegeben wird. Eine höhere Kraft führt nicht automatisch zu einer besseren Tablette.
Kernauswirkungen auf die Tablettenqualität
Das Vorpressen beginnt mit der Pulverdichte; das Hauptpressen vollendet die für Tablettenfestigkeit und -form erforderliche Verdichtung. Beide Stufen verwenden Ober- und Unterstempel, die gegen Pressrollen arbeiten, aber sie wirken an verschiedenen Punkten des Produktionszyklus.
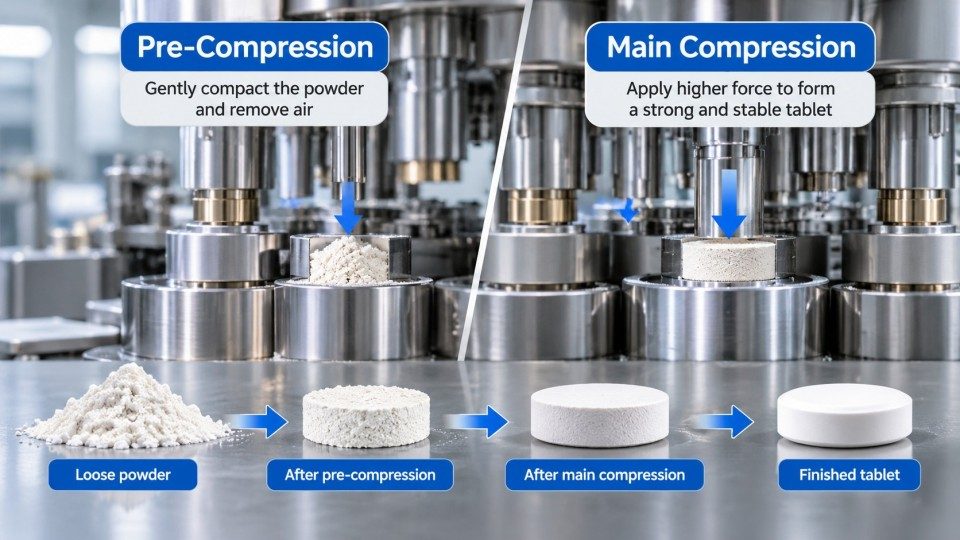
Nach dem Befüllen bewegt sich die Matrize zur Vorpressstation. Die Rollen bringen die Stempel näher zusammen, wodurch der von Pulver oder Granulat eingenommene Raum verringert wird. Die Partikel geraten in engeren Kontakt, größere Lufträume werden kleiner und etwas Luft kann entweichen. Je nach Material können sich Partikel auch zu verformen beginnen oder in kleinere Stücke brechen. Das Funktionsprinzip der Rundläufer-Tablettenpresse erklärt den vollständigen Füll-, Kompressions- und Ausstoßvorgang.
Der Druck fällt normalerweise ab, wenn die Stempel die ersten Druckrollen verlassen. Die teilweise geformte Tablette gelangt dann zur Hauptkompressionsstation, wo eine weitere Last für einen stärkeren Kontakt zwischen den Partikeln sorgt. Schließlich wird der Druck abgebaut und die Tablette aus der Matrize gedrückt. Schlecht aufeinander abgestimmte oder abgenutzte Stempel und Matrizen können diese Phasen ungleichmäßiger machen.
|
Vergleich |
Vorkompression |
Hauptkompression |
|
Position |
Erste Kompressionsstation |
Zweite Kompressionsstation |
|
Hauptzweck |
Setzen und teilweise Verdichten des Pulvers |
Aufbau der Enddichte und Tablettenfestigkeit |
|
Was mit Partikeln geschieht |
Umlagerung, anfängliche Verformung und eventuelle Luftabgabe |
Weitere Verformung und stärkere Partikelbindung |
|
Haupteinstellungen |
Vorkompressionskraft und Belastungsgeschwindigkeit |
Hauptkompressionskraft, Belastungsgeschwindigkeit und Verweilzeit |
|
Auswirkung auf die Qualität |
Verändert, wie das Pulver auf die nächste Stufe reagiert |
Beeinflusst maßgeblich die Endhärte und Tablettenintegrität |
Presskraft und Pressdruck sind unterschiedlich. Kraft ist die von den Stempeln aufgebrachte Last, die meist in kN angegeben wird. Druck beschreibt diese Last bezogen auf die Stempelkontaktfläche, meist in MPa. Dieselbe Kraft kann bei Tabletten unterschiedlicher Größe unterschiedliche Drücke erzeugen. Aus diesem Grund sollten Einstellungen nicht ohne Prüfung des tatsächlichen Prozesses zwischen Werkzeuggrößen übertragen werden.
Die Hauptpressung leistet in der Regel den größten Beitrag zur finalen Tablettenfestigkeit, aber das Vorpressen kann verändern, wie effektiv diese Kraft wirkt. Eine Tablette, die während der ersten Stufe unzureichend konditioniert wurde, verhält sich möglicherweise anders als eine mit einer gleichmäßigeren anfänglichen Verdichtung.
Das Vorpressen verändert, wie nah Partikel zusammengepackt sind, bevor sie die Hauptdruckrollen erreichen. Wenn es dem Pulver hilft, sich neu anzuordnen und Luft abzugeben, kann die Hauptpressung eine stärkere Tablette erzeugen, ohne dass ihre Spitzenkraft erhöht wird. Wenn das Vorpressen für das Material ungeeignet ist, bringt es möglicherweise nur geringen Nutzen oder erzeugt unerwünschte Spannungen.
Veröffentlichte Formulierungsforschungen bestätigen, dass das Verhältnis zwischen den beiden Stufen von dem zu pressenden Pulver abhängt. Einige Formulierungen sprechen gut auf eine geringere Anfangskraft an, während andere sich anders verhalten. Es gibt keinen universellen Prozentsatz der Hauptpresskraft, der sich als beste Voreinstellung für jede Tablette eignet.
Eine Erhöhung der Hauptpresskraft ist ebenfalls keine unbegrenzte Lösung. Tabletten werden mit steigender Kraft zwar dichter und fester, aber die Festigkeit kann stagnieren, und übermäßige Kraft kann zu Defekten beitragen oder andere Produktanforderungen beeinträchtigen. Eine sinnvolle Einstellung muss mehr als nur ein Härteziel erfüllen.
Tablettenhärte bedeutet im Allgemeinen Bruchkraft: die Last, die erforderlich ist, um eine fertige Tablette zu zerbrechen, gemessen in N. Zugfestigkeit, gemessen in MPa, berücksichtigt die Tablettengeometrie, wenn eine geeignete Berechnung verwendet wird. Friabilität: misst, wie viel Material eine Tablette durch wiederholte Bewegung und Abrieb verliert. Dies sind verwandte Eigenschaften, aber sie sind nicht austauschbar.
Eine Tablette kann einen Bruchkrafttest bestehen und dennoch während der Handhabung absplittern. Eine andere kann mechanisch stark sein, aber die geforderte Zerfalls- oder Freisetzungsspezifikation nicht erfüllen. Die Überprüfung von Tablettenhärteproblemen zusammen mit der Tablettenfriabilität vermittelt ein vollständigeres Bild als die alleinige Betrachtung der Presskraft.
Tablettengewicht, -dicke und -porosität können dazu beitragen, eine Änderung der Festigkeit zu erklären. Wenn eine Tablette härter wird, weil ihre Partikel dichter packen, ist das nicht unbedingt dasselbe wie eine Verbesserung der Bindungen zwischen diesen Partikeln.
Die Rotordrehzahl steuert, wie schnell Stempel jede Pressstation passieren, während das Stempel- und Rollendesign beeinflusst, wie sich die Kraft aufbaut und abfällt. Aus diesem Grund garantiert dieselbe Drehzahl (U/min) kein gleiches Presseergebnis auf unterschiedlichen Maschinen oder mit unterschiedlichen Formulierungen.
Die Verweilzeit wird gemeinhin als die kurze Zeitspanne beschrieben, in der sich ein Stempel in der Nähe der Druckrolle unter hohem Druck befindet. Geometrische Verweilzeit wird aus Maschinengeometrie und -geschwindigkeit geschätzt. Kraftbasierte Verweilzeit wird anhand der gemessenen Kraftkurve unter Verwendung eines angegebenen Kraftniveaus berechnet. Die beiden Messungen sind verwandt, aber nicht identisch.
Untersuchungen, die diese Definitionen verglichen, ergaben, dass die berechnete Maschinenverweilzeit unverändert bleiben konnte, während sich die gemessene kraftbasierte Verweilzeit zwischen Pulvermischungen und Pressbedingungen unterschied. Für Bediener ist die nützliche Lehre einfach: Eine Drehzahleinstellung verrät nur einen Teil der Wahrheit.
Eine höhere Rotordrehzahl verkürzt im Allgemeinen die für die Matrizenfüllung und das Pressen verfügbare Zeit. Bei einigen Pulvern kann dies die Tablettenfestigkeit verringern oder die Gewichtsschwankung erhöhen. Andere Formulierungen tolerieren eine höhere Geschwindigkeit gut, sodass eine langsamere Maschine nicht automatisch die beste Maschine ist. Die tatsächlichen Qualitätsergebnisse müssen den nutzbaren Drehzahlbereich bestimmen.
Die Form des Stempelkopfes sowie die Größe und Position der Druckrollen beeinflussen, wie schnell die Stempel schließen, wie lange sie in der Nähe der Spitzenkraft verbleiben und wie der Druck freigesetzt wird. Eine Änderung des Werkzeugs oder des Pressendesigns kann daher die Tablettenqualität verändern, selbst wenn die angezeigte Spitzenkraft ähnlich aussieht.
Eine nützliche Art, den Prozess zu betrachten, ist Vorverdichtung → Druckentlastung → Hauptverdichtung → finale Entlastung und Ausstoß. Jeder Schritt kann den nächsten beeinflussen. Beim Vergleich von Tablettenpressen, untersuchen Sie die Presskraftregelung, das Werkzeug und eine gleichbleibende Produktionsqualität anstelle der Höchstgeschwindigkeit allein. Überprüfen Sie auch die Leistung des Fürders: Ein kurzes Füllfenster kann Gewichtsschwankungen der Tabletten verursachen, bevor die Verdichtung beginnt.
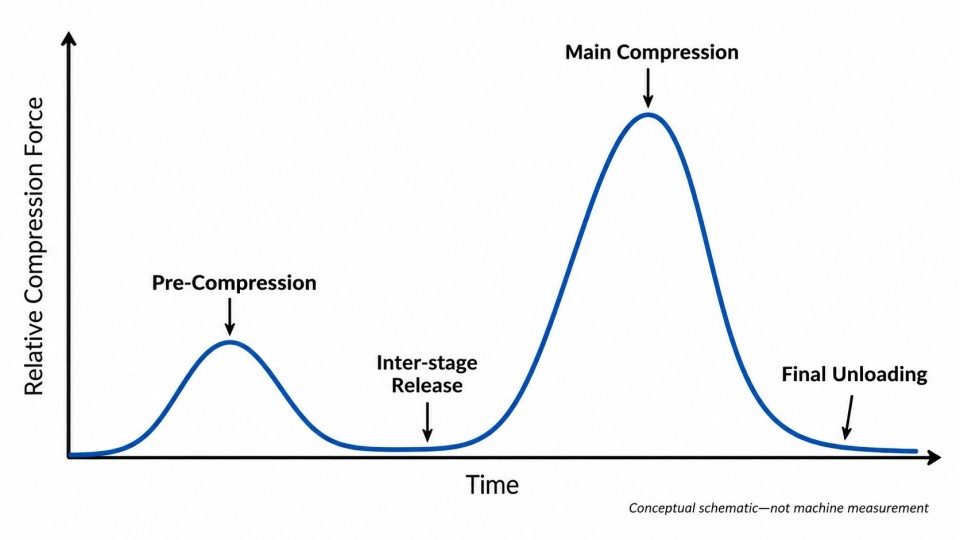
Konzeptionelle Kraft-Zeit-Kurve einer Tablettenpresse, die Vorverdichtung, Druckentlastung und Hauptverdichtung zeigt
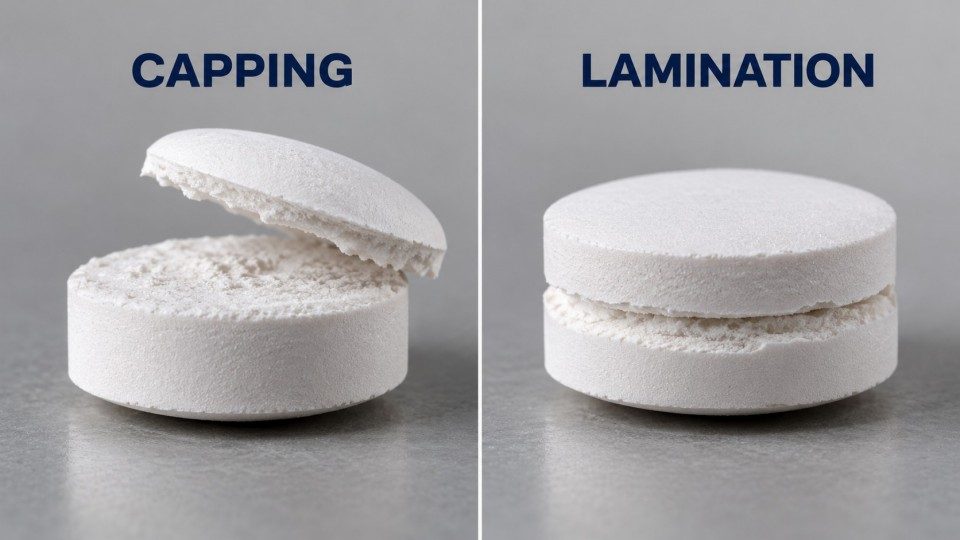
Deckelbildung und Schichtspaltung treten auf, wenn ein Pressling den Spannungen, die während der Verdichtung, Druckentlastung oder des Ausstoßes entstehen, nicht standhalten kann. Eingeschlossene Luft ist eine häufige Ursache, aber nicht die einzige. Eine Erhöhung der Presskraft ohne Ermittlung der Ursache kann das Problem verschlimmern.
Wenn das Pulver zu schnell verdichtet wird, kann Luft eingeschlossen werden, während sich die Zwischenräume zwischen den Partikeln schließen. Wenn die Stempel den Druck freigeben, dehnt sich die Luft aus, während die Partikel einen Teil ihrer ursprünglichen Form wiederherstellen. Wenn die internen Bindungen der Tablette zu schwach sind, kann sich ihre Oberseite ablösen oder ihr Körper in Schichten aufspalten.
Die Vorverdichtung kann helfen, indem sie dem Pulver eine frühere Gelegenheit gibt, sich zu setzen und Luft abzugeben. Untersuchungen zeigen auch, dass eingeschlossene Luft zu der in der Matrize gemessenen Ausdehnung beitragen kann. Das bedeutet, dass eine ungewöhnlich starke Rückfederung nach der Verdichtung nicht immer von der eigenen Elastizität des Pulvers herrührt.
Vorverdichtung und Hauptverdichtung arbeiten als separate Ereignisse und nicht einfach als ein langer Pressvorgang. In einer veröffentlichten Studie zur Deckelbildung verhinderte das Abfallenlassen der ersten Last vor der Hauptverdichtung die Deckelbildung in der getesteten Formulierung, während das Beibehalten einer kontinuierlichen Last dies nicht tat. Dies bedeutet nicht, dass jede Presse denselben Intervall benötigt; es zeigt, warum die Druckentlastungsphase von Bedeutung sein kann.
Schichtspaltung kann auch beim Ausstoßen beginnen, wenn Reibung zwischen Tablette und Matrizenwand Spannung erzeugt. Andere Risse entstehen, wenn sich die Tablette nach der Verdichtung ausdehnt. Untersuchungen haben gezeigt, dass diese verschiedenen Mechanismen nicht alle auf dieselbe Weise auf die Vorverdichtung reagieren. Wenn Tablettenfehler anhalten, untersuchen Sie, wann und wo die Tablette bricht, anstatt die Kraft wiederholt zu erhöhen.
Verschiedene Pulver erfordern unterschiedliche Verdichtungsbedingungen, da sich ihre Partikel auf unterschiedliche Weise biegen, brechen und binden. Die Maschine fügt dann eine weitere Variable hinzu: wie sie die Kraft aufbringt und freigibt.
Mikrokristalline Cellulose (MCC), ein häufiger Tabletten-Hilfsstoff, bildet oft Bindungen, indem sie unter Druck ihre Form verändert. Einige Calciumphosphat-Materialien verhalten sich eher wie spröde Partikel und brechen in kleinere Stücke, wodurch neue Kontaktflächen entstehen. Pulver, die sich nach der Verdichtung stark zurückfedern oder leicht Luft einschließen, können empfindlicher auf Geschwindigkeit und Vorverdichtung reagieren.
Partikelgröße, Feuchtigkeit, Schmiermittelgehalt und Granulierung beeinflussen ebenfalls das Ergebnis. Ein Pulver kann dicht gepackt sein, aber dennoch schwache Tabletten bilden, wenn sich seine Partikel nicht gut binden. Forscher unterscheiden zwischen Kompressibilität (wie leicht Pulver dichter wird), Tablettierbarkeit (wie viel Festigkeit bei einem bestimmten Druck entsteht) und Kompaktierbarkeit (wie viel Festigkeit bei einer bestimmten Dichte entsteht). Diese Begriffe helfen zu erklären, warum Dichte und Härte nicht immer gleichzeitig steigen.
Der praktische Punkt ist, dass Einstellungen, die sich bei einer Formulierung bewährt haben, bei einer anderen möglicherweise nicht funktionieren, selbst wenn die Tablettenabmessungen identisch sind. Ein festes Vor-/Hauptverdichtungsverhältnis ignoriert diese Materialunterschiede.
Überprüfen Sie die Presswalzen, die Stempelkopf-Form, das unterstützte Werkzeug, die Krafteinstellung und die Überwachungsfunktionen. Diese Merkmale beeinflussen, wie die Kraft auf das Pulver wirkt. Werkzeugverschleiß, schlechter Matrizenzustand oder instabile Füllung können das Ergebnis im Laufe der Zeit ebenfalls verändern. Das Tablettenpressen-Werkzeug muss sowohl zum Material als auch zur gewünschten Tablettenform passen.
Bei der Auswahl einer Tablettenpresse sollten Sie den praktischen Regelbereich und die konstante Ausbringung der Maschine vergleichen, nicht nur die angegebene maximale Kraft oder Produktionsrate. Diese maximalen Spezifikationen können die Tablettenqualität für eine ungetestete Formulierung nicht vorhersagen.
Die besten Einstellungen für Vorverdichtung und Hauptverdichtung sind diejenigen, die wiederholt Tabletten produzieren, die die geforderten Qualitätsgrenzen bei der vorgesehenen Produktionsgeschwindigkeit einhalten. Es gibt kein einzelnes Kraftverhältnis und kein Verweilzeit-Ziel, das für jede Formulierung geeignet ist.
Halten Sie die Formulierung, die Werkzeuge und das Tablettengewichtsziel beim Vergleich freigegebener Einstellungen konstant. Beobachten Sie die folgenden Gruppen, anstatt mehrere unabhängige Variablen gleichzeitig zu ändern:
Eine stärkere Tablette ist nicht unbedingt eine bessere Tablette, wenn sie die Abriebfestigkeit, den Desintegrations- oder andere Spezifikationen nicht erfüllt. Routinemäßige Wartung von pharmazeutischen Anlagen ist ebenfalls wichtig, da abgenutzte Werkzeuge und eine inkonsistente Zufuhr eine zuvor stabile Einstellung unzuverlässig machen können.
Beginnen Sie mit dem, was die fehlerhafte Tablette zeigt. Wenn Tabletten schwach und ungewöhnlich porös sind, prüfen Sie, ob das Pulver ausreichend verdichtet wird. Wenn bei steigender Geschwindigkeit eine Kappenbildung auftritt, untersuchen Sie die Entlüftung, die Beladungsrate und das Pulververhalten. Wenn sich Schichten beim Ausstoßen spalten, inspizieren Sie die Matrizenreibung und die Werkzeuge, anstatt anzunehmen, dass eine höhere Vorkompression das Problem lösen wird.
Definieren Sie für eine neue Maschine den Produktbereich, die Werkzeuge, die erforderliche Geschwindigkeit, die Kompressionssteuerungen und die Qualitätsabnahmekriterien in einer Benutzerspezifikation. Rich Packing kann eine geeignete Tablettenpressenkonfiguration für diese Anforderungen besprechen, während die finalen formulierungsspezifischen Einstellungen auf der vorgesehenen Anlage ermittelt und bestätigt werden müssen.
Das Fazit: die Vorkompression bereitet das Pulver vor, die Hauptkompression baut die Tablette auf, und beide müssen anhand der Qualität der fertigen Tabletten bewertet werden. Kraft, Geschwindigkeit und Verweilzeit sind Maschineneinstellungen; gleichbleibende Festigkeit, niedrige Fehlerquoten und ein zuverlässiges Ergebnis sind die entscheidenden Faktoren.
Die Vorkompression verdichtet und konditioniert das Pulver teilweise. Die Hauptkompression verdichtet es weiter, um die Endstruktur und -festigkeit der Tablette zu bilden.
Nein. Eine separate Vorkompressionsstation ist nur bei Maschinen verfügbar, die mit dieser Funktion ausgestattet sind.
Nein. In der Routineproduktion ist sie oft niedriger, aber das sinnvolle Verhältnis hängt von der Formulierung und der Maschine ab.
Es gibt keine einzelne geeignete Kraft für jede Tablette. Materialeigenschaften, Werkzeuge, Geschwindigkeit und Qualitätsziele bestimmen die Einstellung.
Ja. Eine ordnungsgemäße Vorkompression kann die Partikelpackung und -bindung verbessern, aber der Effekt muss mit dem tatsächlichen Material bestätigt werden.
Nein. Die Festigkeit kann aufhören zu steigen, und übermäßige Kraft kann zu Fehlern beitragen oder andere Qualitätsanforderungen beeinträchtigen.
Nein. Eine höhere Geschwindigkeit verändert die Füll- und Kompressionszeit, aber das Ergebnis hängt von der Formulierung, den Werkzeugen und dem Kraftprofil ab.
Sie kann helfen, wenn eingeschlossene Luft oder die Beladungshistorie eine Rolle spielen. Sie kann nicht jeden Fehler beheben, der durch das Entladen oder Ausstoßen verursacht wird.
Härte bezieht sich im Allgemeinen auf die Bruchkraft in N. Die Zugfestigkeit drückt die Festigkeit in MPa unter Verwendung einer geeigneten Berechnung für die Tablettenform aus.
Vergleichen Sie die beiden Pressstufen zusammen mit Geschwindigkeit, Werkzeugbestückung, Materialverhalten und Fertigtablettentests gemäß genehmigten Produktionsverfahren.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
[2]Verweilzeit beim Tablettieren: Verweilzeit nach Kraft versus geometrische Verweilzeit
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Email : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 IPv6-Netzwerk unterstützt