




 Zuhause
 Produkte

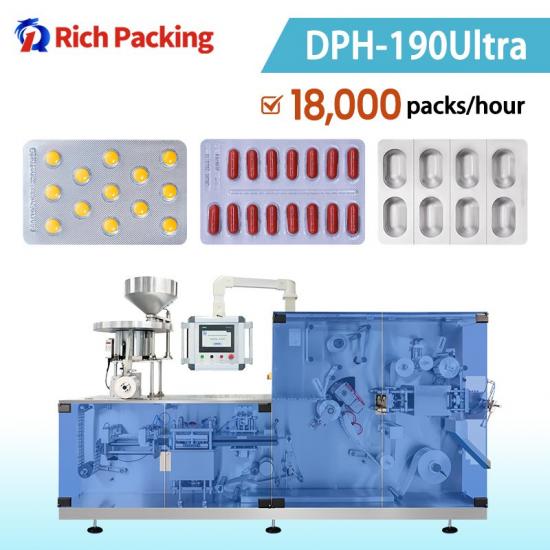
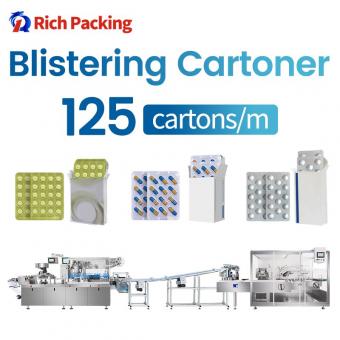
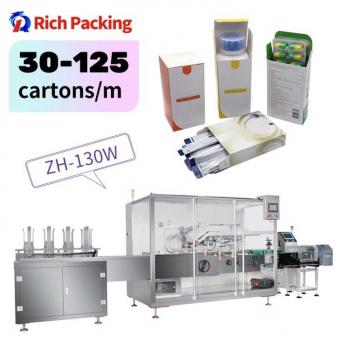
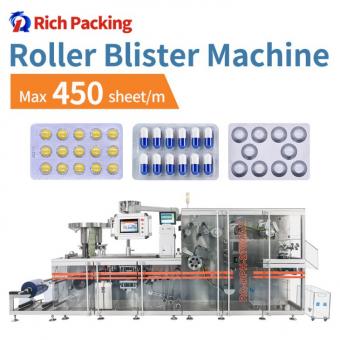
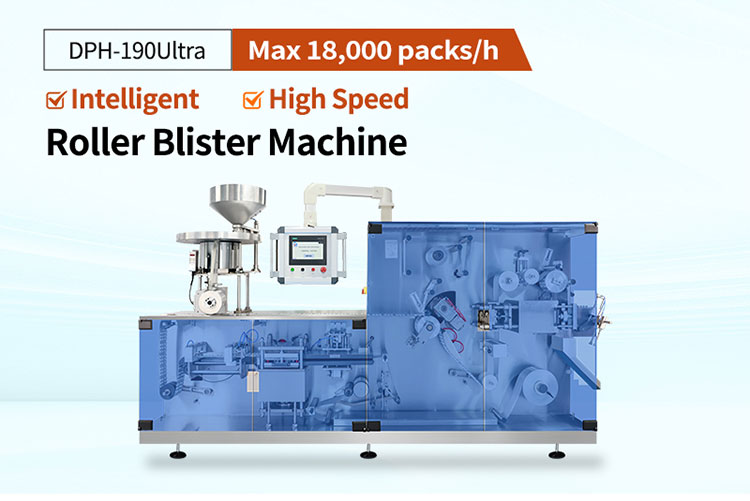
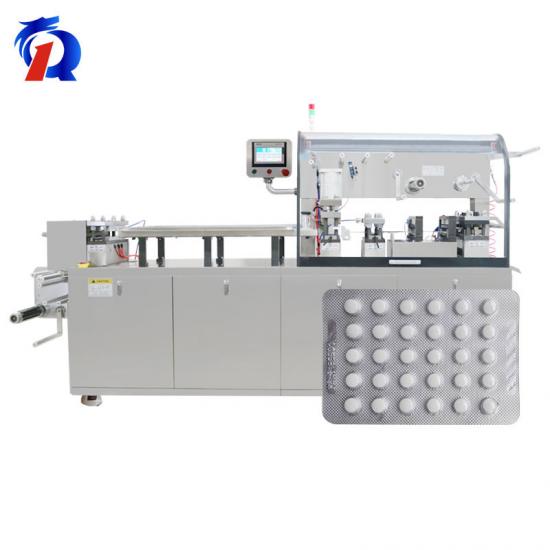
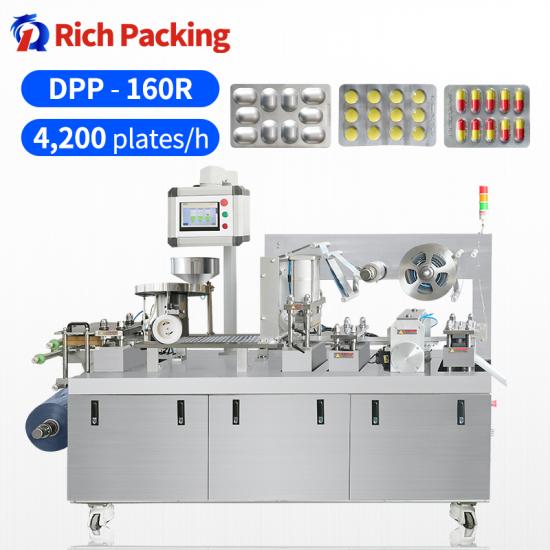
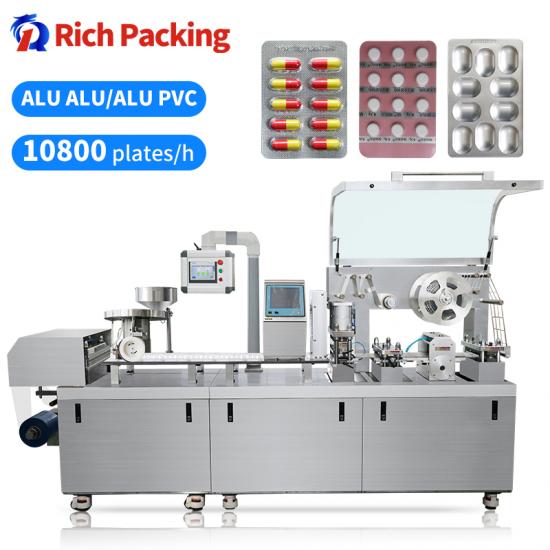
DPH-190Ultra Rollen-Blistermaschine
Möchten Sie mehr über dieses Produkt erfahren?
Kontaktieren Sie mich gerne, ich beantworte Ihre Fragen sehr gerne.
DPH-190Ultra: Eine kompakte Rollen-Platten-Blisterverpackungsmaschine für Pharmazeutika und Nutrazeutika
Die Erweiterung der Tabletten- oder Kapselproduktion bringt eine praktische Verpackungsfrage mit sich: Wie kann ein Hersteller den Blisterausstoß erhöhen und gleichzeitig die Ausrüstung für den verfügbaren Platz und das Produktportfolio geeignet halten? Eine Linie, die Schwierigkeiten hat, die Nachfrage zu decken, kann Lieferungen verzögern, während ein größeres System Kapazitäts- und Installationsanforderungen mit sich bringen kann, die über die Anforderungen des Projekts hinausgehen.
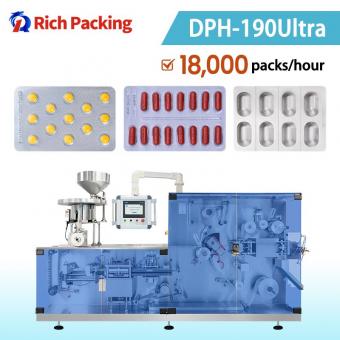
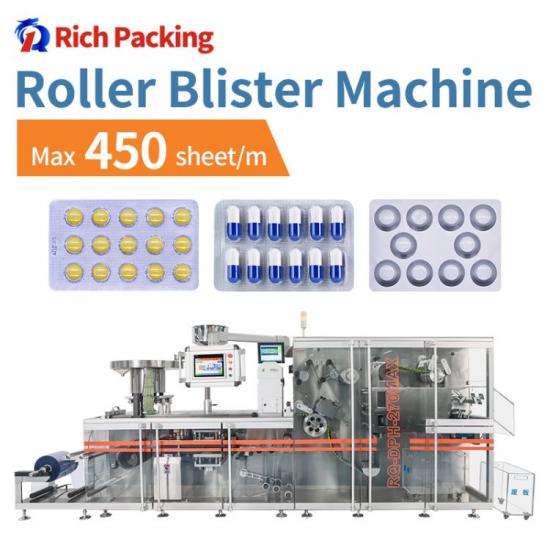
Rich Packing Machinery hat die Rollen-Platten-Blisterverpackungsmaschine DPH-190Ultra für Hersteller entwickelt, die mit dieser Kapazitätslücke konfrontiert sind. Durch die Kombination von Flachplattenformung mit Rollen-Heißsiegelung bietet sie einen Nenn-Maximalausstoß von 300 fertigen Blisterpackungen pro Minute in einem Layout mit drei Packungen pro Schnitt, was 18.000 Packungen pro Stunde entspricht.
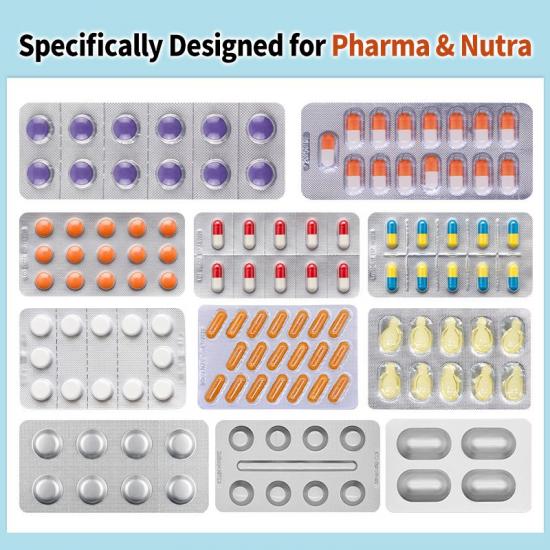
Für Pharma- und Nutrazeutikahersteller liegt ihr Wert auch darin, wie die Maschine verschiedene Produkte, Materialien und Formate handhabt. Servogesteuerte Formung, Traktion und Schneidung, modulare Werkzeuge und konfigurierbare Zuführsysteme helfen dabei, diese Anforderungen innerhalb einer Maschine mit den Maßen 3.500 x 950 x 1.800 mm zu erfüllen.
Wann sollten Sie eine Rollen-Platten-Blisterverpackungsmaschine in Betracht ziehen?
Eine Rollen-Platten-Blisterverpackungsmaschine ist eine Überlegung wert, wenn die Verpackung zu einem Engpass bei der Tabletten- oder Kapselproduktion geworden ist. Die Entscheidung beginnt mit dem für jedes Produkt erforderlichen Ausstoß, der Dauer der Produktionskampagnen und der Anzahl der Formate, die die Linie bewältigen muss.
Eine bestehende Flachplattenmaschine kann für kleinere Chargen oder spezielle Verpackungsanforderungen eines Herstellers weiterhin angemessen sein. Wenn der erreichbare Ausstoß unter die Nachfrage fällt, besteht der nächste Schritt darin, ein System mit zusätzlicher Kapazität im Vergleich zum selben Produkt und Blisterdesign zu bewerten. Der Vergleich fertiger Packungen unter gleichen Bedingungen macht diese Bewertung nützlicher.
Die DPH-190Ultra ist für Pharmawerke, Nutrazeutikahersteller und Lohnhersteller positioniert, die einen höheren Blisterausstoß mit einem kompakten Maschinenlayout suchen. Ihre modularen Werkzeuge machen sie auch dort relevant, wo eine Maschine mehrere Tabletten- oder Kapselspezifikationen bedienen muss.
Bevor Sie ein Modell auswählen, überprüfen Sie Chargengrößen, Häufigkeit von Formatwechseln, geplante Betriebsstunden und nachgelagerte Kapazitäten. Der Beitrag einer Maschine zur Produktion hängt von den akzeptierten Packungen ab, die sie während der verfügbaren Betriebszeit liefert, einschließlich der Auswirkungen von Zuführung, Ausschuss und Unterbrechungen.
DPH-190Ultra auf einen Blick: Ausstoß, Abmessungen und Formatbereich
Die folgenden Spezifikationen bieten einen Ausgangspunkt für die Bewertung der DPH-190Ultra im Hinblick auf eine Produktionsanforderung.
|
Spezifikation |
DPH-190Ultra |
|
Maschinenstruktur |
Flachplattenformung mit Rollen-Heißsiegelung |
|
Nenn-Maximalausstoß |
Bis zu 300 fertige Blisterpackungen/Min.; 18.000 Packungen/Stunde |
|
Layout für maximalen Ausstoß |
Drei fertige Packungen pro Schneidzyklus |
|
Schneidfrequenz |
60-100 Schneidzyklen/Min. |
|
Maximaler Formbereich |
230 x 215 mm |
|
Maximale Formtiefe |
12 mm |
|
Vorschubbereich |
160-240 mm |
|
Folienbreite |
170-215 mm |
|
Maschinenabmessungen, L x B x H |
3.500 x 950 x 1.800 mm |
|
Gesamtanschlussleistung |
17,5 kW |
|
Maschinengewicht |
2.400 kg |
Bei 100 Schneidzyklen pro Minute mit drei fertigen Packungen pro Schnitt beträgt die berechnete Ausbringung 300 Packungen pro Minute. Ein anderes Blister-Layout kann bei gleicher Schneidfrequenz eine andere Anzahl an fertigen Packungen erzeugen. Der Durchsatz von Tabletten oder Kapseln hängt zudem von der Anzahl der Kavitäten in jeder Packung ab.
Die erforderliche Betriebsgeschwindigkeit sollte daher unter Verwendung des tatsächlichen Produkts, der Zuführung, der Form- und Deckelfolien sowie der genehmigten Packungszeichnung festgelegt werden. Definieren Sie die dauerhaft akzeptierte Ausbringung über einen vereinbarten Testzeitraum, einschließlich der Art und Weise, wie Ausschuss und Stopps erfasst werden.
Die maximale Formfläche beschreibt den Werkzeugbereich; die Abmessungen der fertigen Blister hängen vom gewählten Layout ab. Die Installationsplanung muss auch den Bedienerzugang, Wartungsabstände, Versorgungsanschlüsse und alle angeschlossenen Geräte berücksichtigen, die über die angegebenen Maschinenabmessungen hinausgehen.
Wie Flachformung und Rollensiegelung zusammenarbeiten
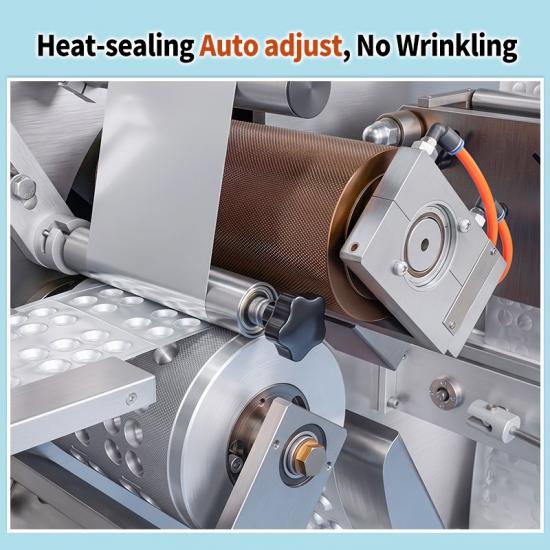
Die DPH-190Ultra kombiniert zwei Prozesse in einer Rollen-Platten-Konfiguration. Ihre Flachformstation formt die Kavitäten, während die Rollensiegelstation die Formfolie und das Deckelmaterial verbindet. Kontrollierte Bewegung und Materialhandhabung tragen dazu bei, die Ausrichtung beizubehalten, während die Folienbahn die aufeinanderfolgenden Arbeitsgänge durchläuft.
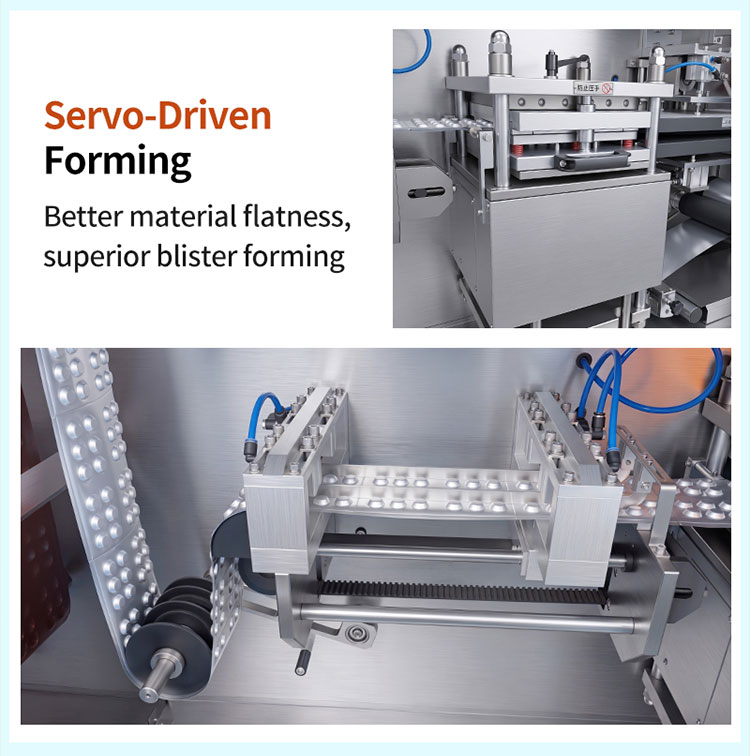
Servogesteuerte Formung, Taktung und Schneidung
Die Servosteuerung wird für Formung, Taktung und Schneidung eingesetzt. An der Formstation ermöglicht die kontrollierte Werkzeugbewegung eine Verlangsamung der Schließbewegung, wenn sich das Werkzeug dem Schließpunkt nähert. Der Formmechanismus verwendet eine Doppelkurven-Doppelkurbel-Struktur mit einer Nennkraft von 11 Tonnen, ca. 110 kN, um den Formvorgang zu unterstützen.
Die Servotaktung befördert das Material entsprechend dem gewählten Hub. Bediener stellen die Vorschublänge über das HMI ein und nehmen Positionsanpassungen für das Blisterformat vor. Der servogesteuerte Schneidvorschub unterstützt dann die Ausrichtung zwischen der geformten Folienbahn und dem Schneidwerkzeug.
Diese Funktionen bieten dem Bediener definierte Einstellungen für Bewegung und Positionierung bei der Einrichtung eines Formats. Die One-Touch-Reset-Funktion hilft zudem, die servogesteuerten Mechanismen in ihre Referenzpositionen zurückzubringen.
Temperatur- und Folienzugregelung
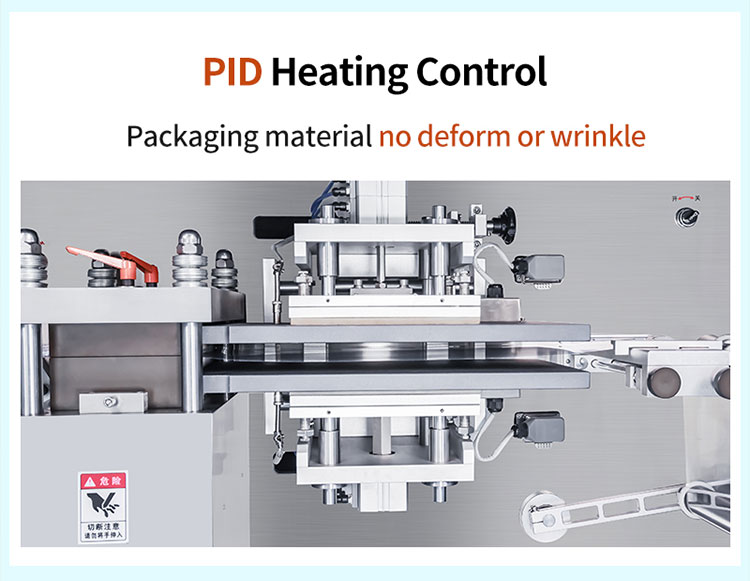
Die Maschine verwendet eine segmentierte PID-Temperaturregelung an der Heizstation, wobei die Kühlung durch einen Standard-Kühler unterstützt wird. Heiz- und Kühleinstellungen müssen auf das Formmaterial und die Betriebsgeschwindigkeit abgestimmt sein.
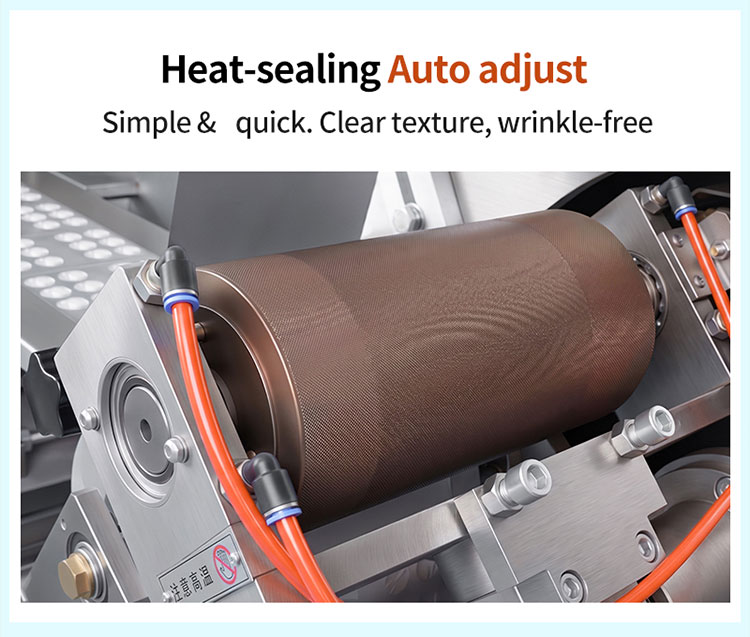
Die Folienzugregelung und Bahnlaufkorrektur steuern die Materialhandhabung beim Abwickeln der Rollen. Eine umgekehrte Vorplättungsvorrichtung im Siegelbereich soll helfen, die Packungswölbung zu kontrollieren. Zusammen unterstützen diese Funktionen einen stabilen Bahnlauf und eine gute Packungspräsentation; die Siegeltemperaturen müssen dennoch für den gewählten Materialaufbau festgelegt werden.
Verpacken von Tabletten und Kapseln in Alu-PVC- und Alu-Alu-Blistern
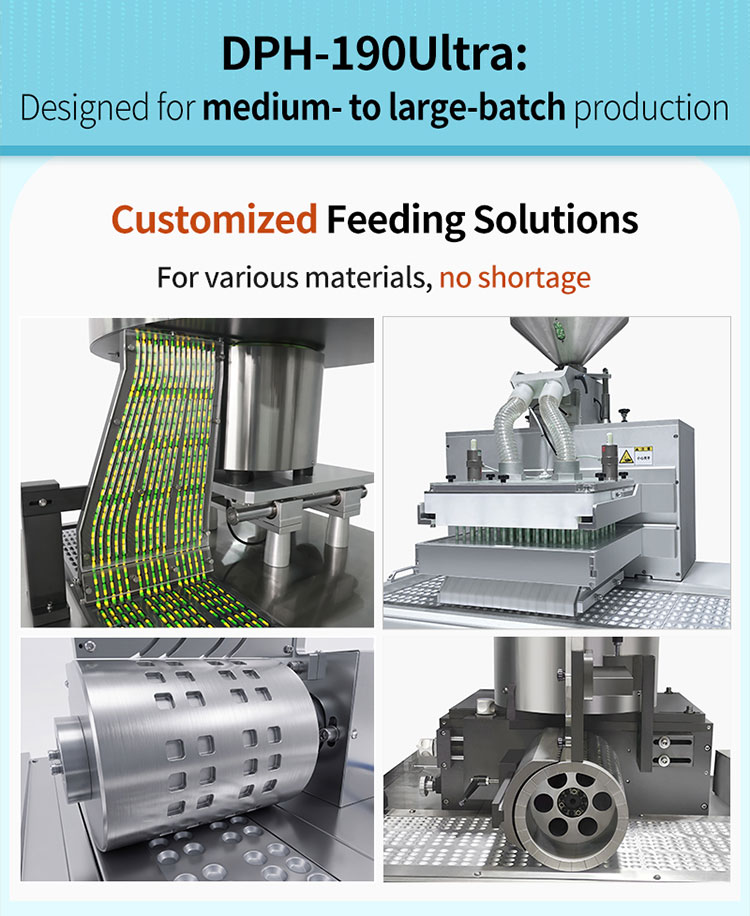
Die Produktzuführung ist entscheidend für die Leistung einer pharmazeutischen Blisterverpackungsmaschine. Tablettenform, Kapselabmessungen, Oberflächenbeschaffenheit und Zerbrechlichkeit beeinflussen, wie gleichmäßig die Produkte in die Kavitäten gelangen. Ein Zuführer sollte basierend auf diesen Eigenschaften ausgewählt und mit repräsentativen Mustern bewertet werden.
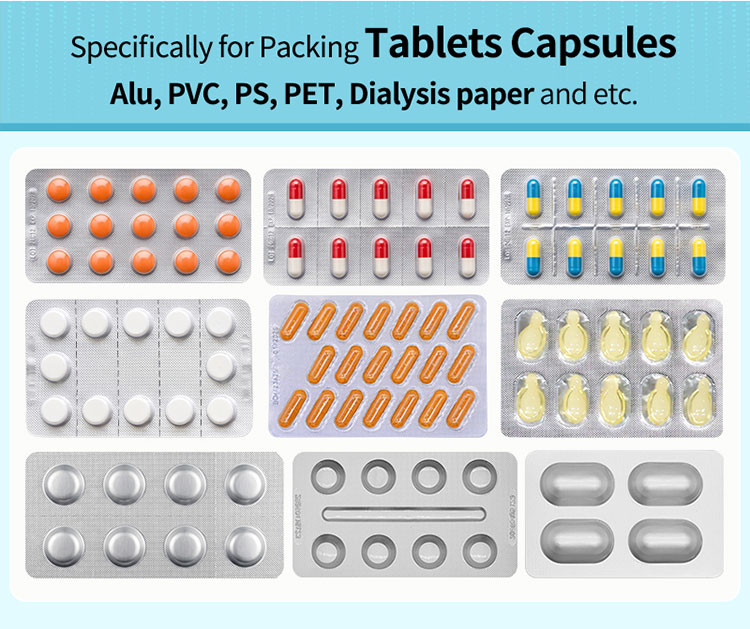
Die DPH-190Ultra kann mit Bürsten-, Führungsschienen- oder Rollenzuführungen konfiguriert werden. Ihr verstellbarer Mehrstufenzuführer ist für Tabletten und Kapseln vorgesehen, einschließlich entsprechend geformter Tabletten. Für staubige, unbeschichtete Tabletten kann ein optionales Entstaubungs- und Antistatiksystem in Betracht gezogen werden.
Bei Alu-PVC-Verpackungen müssen die Form- und Siegeltemperaturen auf die gewählte Kunststofffolie und die Aluminium-Deckelfolie abgestimmt sein. Die Kavitätsabmessungen sollten das Produkt aufnehmen und gleichzeitig eine zuverlässige Befüllung und Handhabung unterstützen.
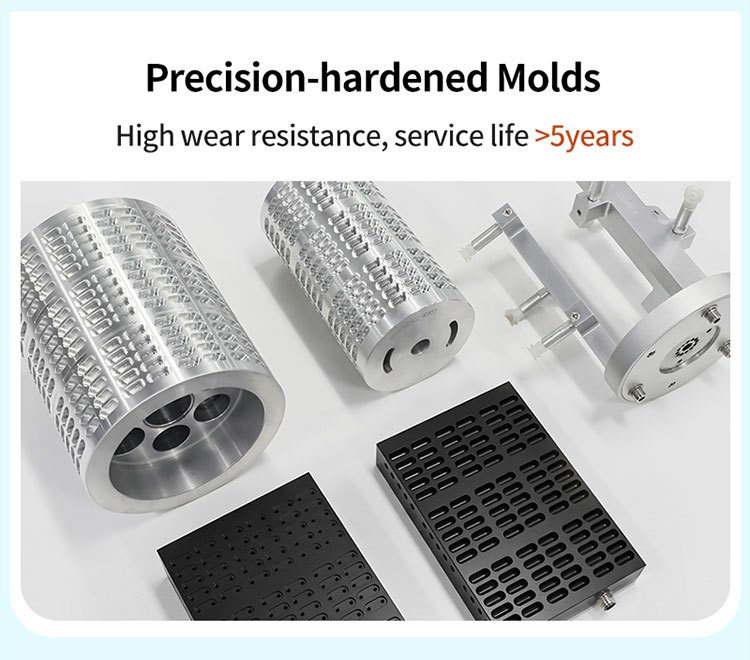
Alu-Alu-Verpackungen erfordern die entsprechende Werkzeug- und Zuführungskonfiguration. Die DPH-190Ultra unterstützt die Umrüstung durch vier modulare Werkzeugkomponenten. Für diese Anwendung ist eine spezielle Rollen-Schieber-Zuführung erhältlich, um die Produktplatzierung in kaltgeformten Kavitäten zu unterstützen.
Wählen Sie die Verpackungsstruktur anhand der Stabilitätsdaten des Produkts und der erforderlichen Barriereleistung. Bestätigen Sie Materialspezifikationen, Werkzeuge und die erreichbare Ausbringung für jedes Format, auch wenn dieselbe Maschine sowohl Alu-PVC- als auch Alu-Alu-Packungen verarbeiten soll.
Management von Formatwechseln und Reinigung zwischen Chargen
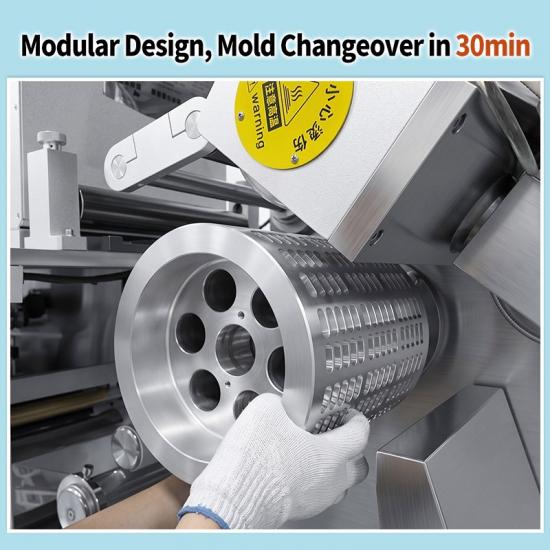
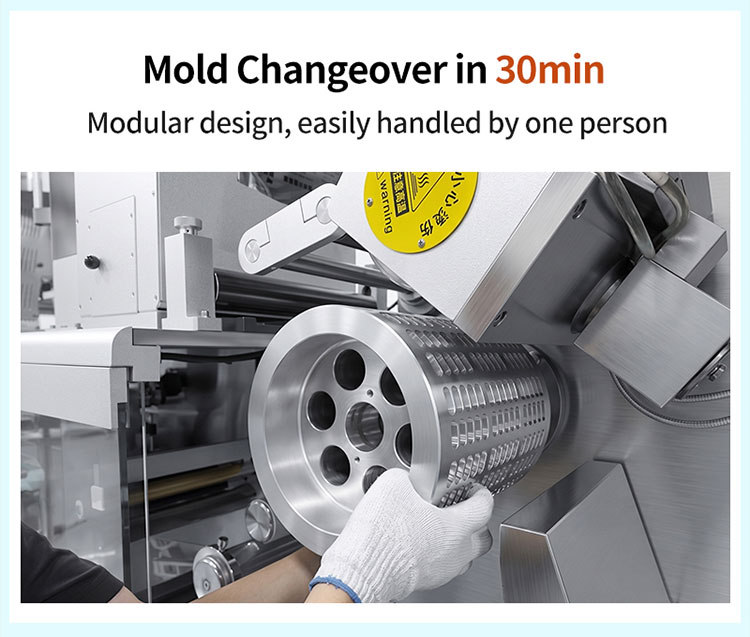
Für Hersteller, die mehrere Produkte verarbeiten, beeinflussen Formatwechsel die verfügbare Produktionszeit. Die DPH-190Ultra verwendet Werkzeuge im Schubladendesign und modulare Stationen, um den Ausbau, die Installation und die Positionierung der Werkzeuge zu vereinfachen.
Die spezifizierte Zeit für den kompletten Werkzeugsatzwechsel liegt innerhalb von 30 Minuten. Dies bietet eine nützliche Grundlage für die Überprüfung des Werkzeugwechselvorgangs mit einem geschulten Bediener. Reinigung, Linienfreigabe, Zuführerwechsel und Produktionskontrollen sollten bei der Schätzung des vollständigen Intervalls zwischen den Chargen separat zeitlich eingeplant werden.
Das modulare Layout trennt die Bereiche für Formung, Siegelung, Taktung, Codierung und Schneidung. Mechanische Übertragungskomponenten befinden sich im hinteren Teil der Maschine, was den Zugang für Reinigung und Wartung erleichtert. Reinigungsverfahren sollten die verarbeiteten Produkte und die eigenen Produktionsanforderungen des Herstellers widerspiegeln.
Der Materialverbrauch ist ein weiterer Teil der Formatplanung. Das gewählte Schneid-Layout bestimmt die Menge der nutzbaren Folienbahn, die in fertige Packungen umgewandelt wird, sowie den resultierenden Randabfall. Eine wiederholbare Positionierung kann zudem helfen, unnötige Einstellläufe während der Einrichtung zu reduzieren.
Für einen aussagekräftigen Kostenvergleich sollten das vorgeschlagene Blister-Layout, die Rollenspezifikationen und das Einrichtungsverfahren gemeinsam geprüft werden. Erfassen Sie den Materialverbrauch und die akzeptierte Ausbringung während eines repräsentativen Laufs, damit die Werkzeugwahl anhand der tatsächlichen Produktionsbedingungen bewertet werden kann.
Inspektion, Datenfunktionen und Kartonierer-Integration
Die DPH-190Ultra kann mit zusätzlichen Funktionen konfiguriert werden, um dem Produktionsprojekt gerecht zu werden. Das Angebot sollte die ausgewählten Optionen und deren beabsichtigten Betriebsumfang ausweisen.
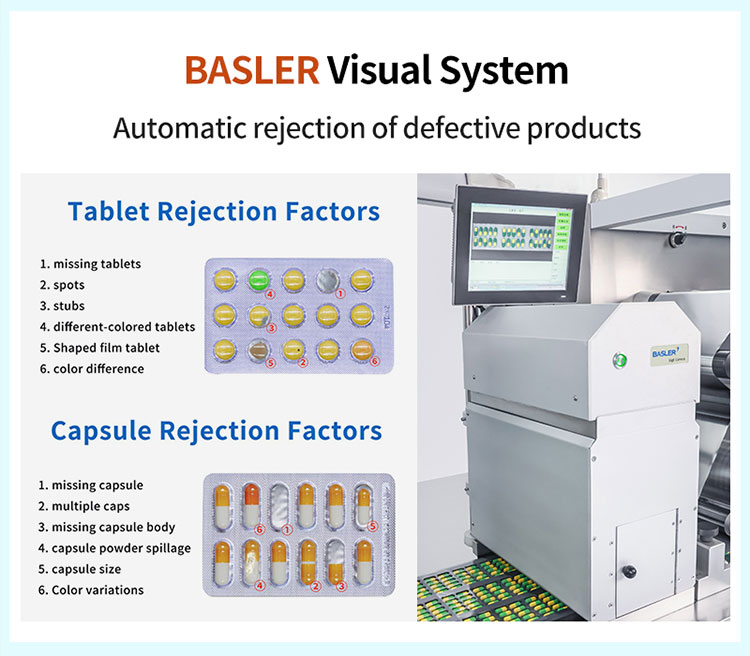
Eine optionale Basler-Bildverarbeitung zur Inspektion und Ausschleusung kann für fehlende Produkte, zerbrochene Tabletten, gestapelte Produkte sowie spezifizierte Größen- oder Farbabweichungen in Betracht gezogen werden. Die Erkennungsanforderungen sollten die zu identifizierenden Fehler, die für Tests verwendeten Muster und das erwartete Ausschleusverhalten beschreiben. Dies gibt den Produktions- und Qualitätsteams eine klare Grundlage für die Bewertung.
Für digitale Produktionsprojekte sollten die MES-Anbindung und optionale OEE- oder 21 CFR Part 11-bezogene Funktionen besprochen werden. Definieren Sie die für die Installation erforderlichen Aufzeichnungen, Benutzerzugriffe, Schnittstellen und Softwareverifizierungen. Dies legt fest, welche Fähigkeiten zur gelieferten Konfiguration gehören und welche von den umfassenderen Systemen und Verfahren des Kunden abhängen.
Die Maschine reserviert zudem eine Programmschnittstelle für die Verbindung zu nachgeschalteten Geräten wie einem automatischen Kartonierer. Die Integrationsplanung sollte Blisterübergabe, Packungszählung, Pufferung, Steuersignale sowie das Stopp-/Neustartverhalten abdecken.
Die Kartonierkapazität muss unter Verwendung der Anzahl der Blisterpackungen pro Karton und der erforderlichen Ausbringungsmenge an Fertigkartons berechnet werden. Eine frühzeitige Überprüfung dieser Schnittstellen hilft dabei, die Blister- und Kartonierbereiche als eine koordinierte Verpackungslinie zu betreiben.
Was vor der Anforderung eines Angebots für die DPH-190Ultra zu bestätigen ist
Ein nützliches Angebot beginnt mit einer klaren Beschreibung der Verpackungsaufgabe. Senden Sie Rich Packing Machinery die folgenden Informationen:
·Produktmuster, Abmessungen, Form und relevante Handhabungseigenschaften.
·Eine bemaßte Blisterzeichnung, einschließlich Kavitäten pro Packung und Kodierungsanforderungen.
·Spezifikationen für Form- und Deckfolienmaterial, Dicken und Rollenabmessungen.
·Angestrebte dauerhafte Ausbringungsmenge, Chargengrößen und erwartete Häufigkeit des Formatwechsels.
·Erforderliche Funktionen für Inspektion, Ausschleusung, Software und nachgelagerte Integration.
·Verfügbarer Platz, Standortanschlüsse, Anforderungen an technische Dokumente und Installationsbedarf.
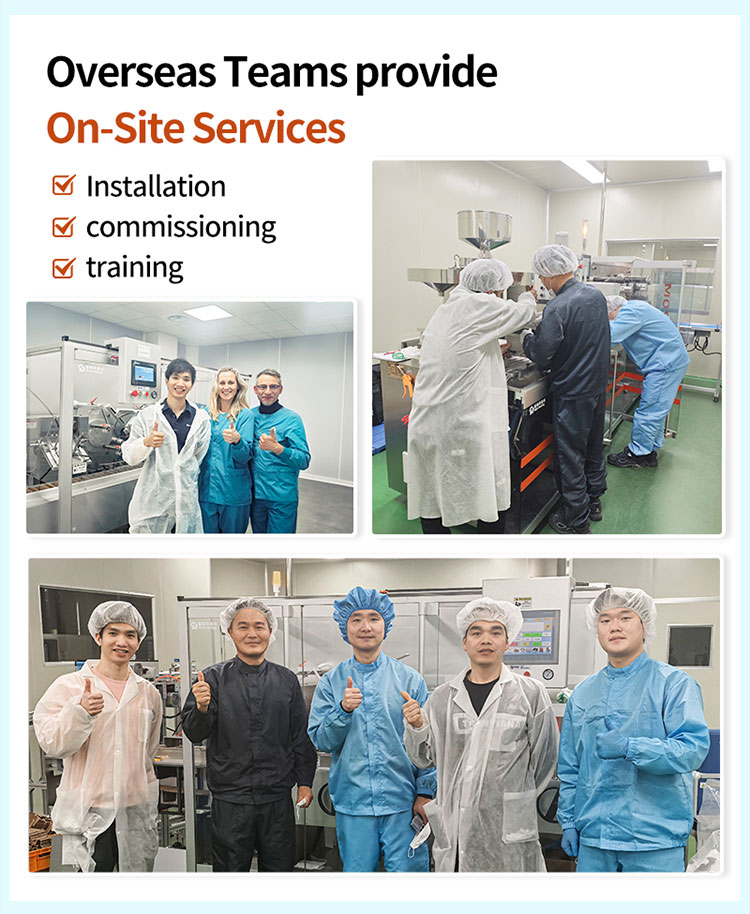
Für Einrichtungen in Nordamerika, Europa, dem Nahen Osten und Südostasien sollte die Projektplanung für Übersee die tatsächlichen Standortbedingungen berücksichtigen. Bestätigen Sie die elektrische Spannung und Frequenz, Druckluft, Kühlung, Zugangswege, Betriebssprache sowie die erforderlichen Schulungs- und Servicevereinbarungen. Die Stromversorgung der DPH-190Ultra kann innerhalb des dokumentierten Bereichs von 110-410 V, 50/60 Hz angepasst werden; die genaue Versorgung muss für die bestellte Maschine spezifiziert werden.
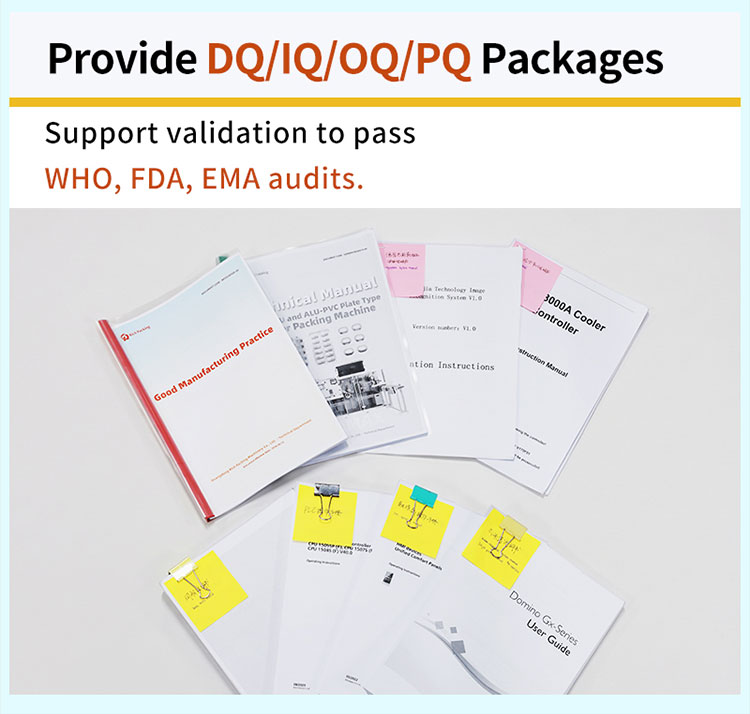
Vereinbaren Sie einen Werksabnahmetest, oder FAT, basierend auf den vorgeschlagenen Produkten, Materialien und Formaten. Nützliche Abnahmepunkte umfassen die dauerhafte Ausbringungsmenge, Form- und Siegelresultate, Zuführverhalten, Inspektionsherausforderungen, Formatwechsel und relevante Linienschnittstellen. Spezifizieren Sie die erforderlichen technischen Dokumente und den Umfang der Qualifizierungsunterstützung im Kaufvertrag.
Fordern Sie eine Konfigurationsüberprüfung für die DPH-190Ultra an
Teilen Sie Ihre Tabletten- oder Kapselmuster, das angestrebte Blisterformat und die Produktionsanforderungen mit Rich Packing Machinery, um den geeigneten Zuführer, die Werkzeuge, Optionen und das Linienlayout zu besprechen.
FAQ: DPH-190Ultra Blisterverpackungsmaschine
1. Welche Art von Blisterverpackungsmaschine ist die DPH-190Ultra?
Es handelt sich um eine Walzenplatten-Blisterverpackungsmaschine, die Flachplattenformung mit Walzensiegelung kombiniert. Formung, Taktung und Schneiden erfolgen servogesteuert.
2. Was ist die maximale Produktionsleistung?
Die Nennleistung beträgt maximal 300 fertige Blisterpackungen pro Minute oder 18.000 pro Stunde, bei drei Packungen pro Schneidzyklus. Die tatsächliche Ausbringung hängt vom Produkt, den Materialien und dem Layout ab.
3. Kann sie pharmazeutische und nutrazeutische Tabletten und Kapseln verpacken?
Ja. Zuführer und Werkzeuge werden entsprechend den Abmessungen, der Form und den Handhabungseigenschaften des Produkts ausgewählt. Repräsentative Muster sollten vor der Konfigurationsfreigabe bewertet werden.
4. Unterstützt sie sowohl Alu-PVC- als auch Alu-Alu-Verpackungen?
Ja, mit der entsprechenden Werkzeug- und Zuführkonfiguration. Materialspezifikationen und erreichbare Ausbringung sollten für jede Anwendung separat bestätigt werden.
5. Wie lange dauert ein Formwechsel?
Die spezifizierte Zeit für den kompletten Formensatzwechsel liegt innerhalb von 30 Minuten. Reinigung, Linienräumung und Produktionsprüfungen erfordern separate Zeitansätze.
6. Wie viel Installationsplatz ist erforderlich?
Die aufgeführten Maschinenabmessungen betragen 3.500 x 950 x 1.800 mm. Planen Sie zusätzlichen Platz für den Bedienerzugang, Wartung, Anschlüsse und angeschlossene Ausrüstung ein.
7. Ist eine visuelle Inspektion enthalten?
Basler visuelle Inspektion und Ausschleusung sind optional. Spezifizieren Sie die erforderlichen Fehlerprüfungen und verifizieren Sie die Leistung mit repräsentativen Produkten und Fehlermustern.
8. Sind Funktionen gemäß 21 CFR Part 11 verfügbar?
Zugehörige Softwarefunktionen sind optional. Definieren Sie die erforderlichen Aufzeichnungen, Kontrollen, Schnittstellen und den Verifizierungsumfang bei der Projektspezifikation.
9. Kann die DPH-190Ultra an eine Kartoniermaschine angeschlossen werden?
Eine Programmschnittstelle ist für die nachgelagerte Verbindung reserviert. Blisterübergabe, Packungszählung, Betriebsgeschwindigkeiten und Steuersignale erfordern eine projektspezifische Integrationsprüfung.
10. Kann die Stromversorgung für eine Installation in Übersee angepasst werden?
Der dokumentierte anpassbare Bereich liegt bei 110-410 V bei 50/60 Hz. Bestätigen Sie die genaue Standortversorgung und die endgültige elektrische Konfiguration vor der Bestellung.
11. Was sollten Käufer bezüglich FAT und technischer Dokumente bestätigen?
Vereinbaren Sie die Testprodukte, Materialien, Laufbedingungen und Abnahmekriterien. Listen Sie die erforderlichen Handbücher, Zeichnungen und Dokumente zur Qualifizierungsunterstützung im Kaufvertrag auf.
12. Wie werden Preis und Lieferzeit bestimmt?
Sie hängen von Werkzeugen, Zuführern, Inspektion, Softwareoptionen und dem Integrationsumfang ab. Reichen Sie Muster, eine Blisterzeichnung und Ausbringungsanforderungen für ein projektspezifisches Angebot und einen Zeitplan ein.
 IPv6-Netzwerk unterstützt