




 Zuhause
 Produkte
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

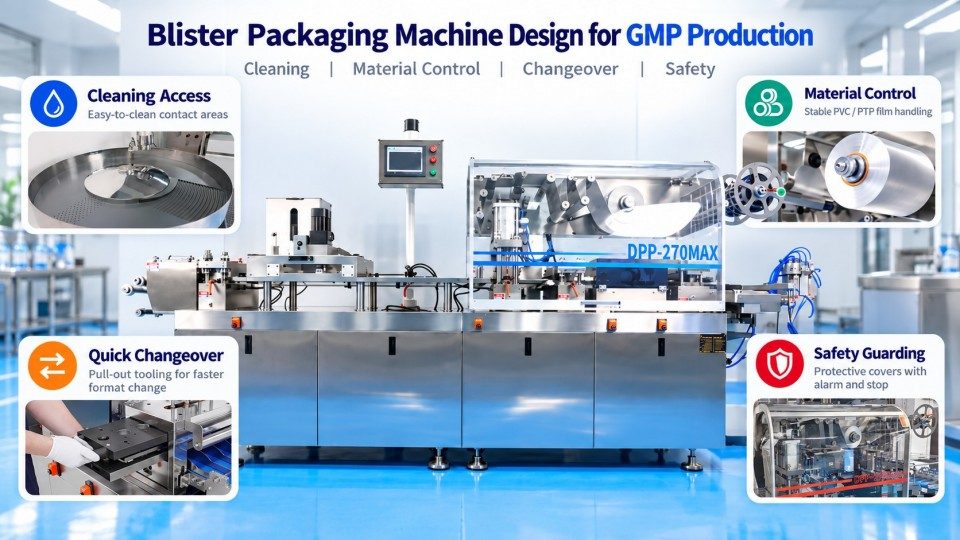
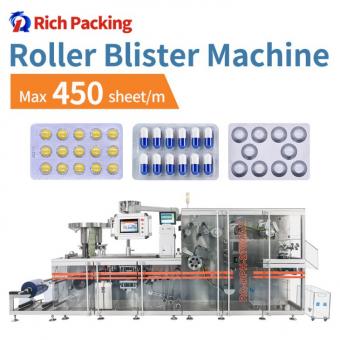
Blisterverpackungsmaschine Das Design unterstützt GMP durch Reduzierung von Kontaminationsrisiken, Verbesserung der Verpackungsmaterialkontrolle sowie Vereinfachung der Reinigung und von Formatwechseln. Produktberührende Oberflächen müssen für die pharmazeutische Verwendung geeignet sein, Zuführbereiche müssen für die Rückstandsentfernung zugänglich sein, und die Materialerkennung hilft, den fortgesetzten Betrieb mit beschädigter PVC-Folie oder Aluminiumfolie zu verhindern. Herausziehbare Form-, Siegel- und Stanzwerkzeuge sind so konzipiert, dass sie den Werkzeugwechsel bei Blisterformatwechseln beschleunigen.
Sicherheitsalarme, Schutzeinrichtungen und Not-Halt-Einrichtungen begegnen Gefahren im Bereich beheizter und beweglicher Maschinenteile. Diese Merkmale ergänzen GMP-Anforderungen an die Eignung, Reinigung und Wartung von Geräten gemäß FDA 21 CFR 211.63–211.67. Ihre Wirksamkeit hängt von einer geeigneten Gerätekonfiguration, den Betriebsverfahren und Funktionsprüfungen ab. Für pharmazeutische Hersteller beeinflussen diese Konstruktionsdetails die Produktqualitätssicherung, die Bedienersicherheit und den Zeitaufwand für routinemäßige Wartungs- und Chargenwechsel.
GMP schreibt kein universelles Layout für Blistermaschinen vor und verlangt auch nicht, dass jedes Modell dieselben Sensoren hat. Es verlangt von den Herstellern, Geräte zu verwenden, die für ihren beabsichtigten Betrieb geeignet sind, sie in einem kontrollierten Zustand zu halten und Kontaminationen sowie Verpackungsfehler zu verhindern. Das Maschinendesign macht diese Aufgaben einfacher – oder schwieriger – konsequent auszuführen.
Ein Zuführer mit schwer zugänglichen Ecken kann nach einer Charge Tablettenstaub zurückhalten. Ein schlechter Zugang zur Siegelstation erschwert die Inspektion nach einem Folienstau; unorganisierte Materialwechsel erhöhen das Risiko von Verwechslungen.
In den Vereinigten Staaten deckt FDA 21 CFR 211.63 das geeignete Gerätedesign und den Aufstellort ab; 211.65 befasst sich mit Oberflächen, die mit Arzneiprodukten oder In-Prozess-Materialien in Berührung kommen; und 211.67 umfasst schriftliche Reinigungs- und Wartungsverfahren sowie deren Aufzeichnungen. Abschnitt 211.130 schreibt zudem Kontrollen gegen Verwechslungen bei Verpackung und Kennzeichnung vor, einschließlich Prüfungen vor Beginn der Verpackung. Kapitel 3 des EU-GMP-Leitfadens fordert ebenfalls eine Geräteanordnung und ein -design, die Fehler minimieren und eine effektive Reinigung und Wartung ermöglichen.
Ein Edelstahlrahmen oder eine Schutzverkleidung machen eine Maschine nicht eigenständig „GMP-zertifiziert“. Hersteller müssen nachweisen, dass Geräte, Reinigungsmethoden, Betriebsverfahren und Verpackungskontrollen für ihre Produkte funktionieren. Die mechanische Sicherheit erfordert eine separate Beurteilung.
Bewerten Sie die Ausrüstung, indem Sie Produktionsrisiken mit Konstruktionsmerkmalen und Testnachweisen verknüpfen.
Kleine Kontaktpunkte in der Nähe von Zuführern, Führungen, Verbindungsstellen und abnehmbaren Teilen können Pulver oder Fragmente zurückhalten. Hygienisches Design verbindet geeignete Materialien mit der Zugänglichkeit für Reinigung, Inspektion und Wartung.
An einer Tabletten- oder Kapselblisterlinie ist der Zuführbereich besonders wichtig, da das unversiegelte Produkt vor dem Eintritt in die Näpfe exponiert ist. Rückstände können sich auf Zuführkomponenten oder entlang des Produkttransportpfads ansammeln. Bediener benötigen ausreichend Zugang, um Produktreste zu entfernen und Oberflächen vor dem nächsten Arbeitsgang zu inspizieren.
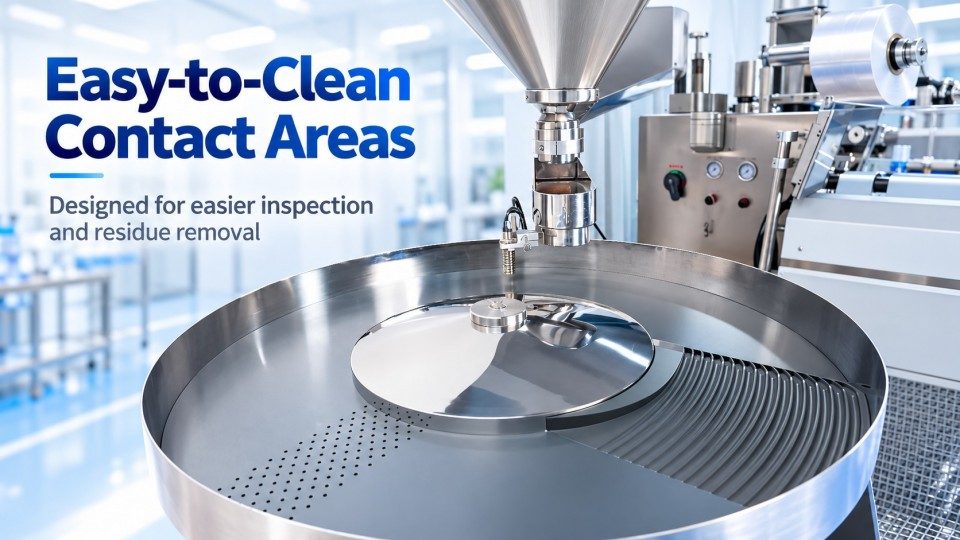
Produktberührende Komponenten sollten geeignete, reinigbare Materialien verwenden; 316er Edelstahl ist eine Option für Oberflächen, die pharmazeutischen Produkten ausgesetzt sind. Dies unterstützt die Materialbeständigkeit und Reinigbarkeit, aber die Edelstahlsorte allein weist noch keine Eignung für jede Formulierung oder jedes Reinigungschemikal nach. Hersteller müssen auch den Oberflächenzustand, Dichtungen, Verschleiß und die Kompatibilität mit ihrem validierten oder anderweitig begründeten Reinigungsverfahren berücksichtigen.
Überprüfen Sie den Zuführer, die Kontaktflächen, die Führungspfade, Verbindungsstellen und Befestigungselemente. Reinigungsanweisungen sollten die Demontage, den Zusammenbau und die Inspektion vor dem Gebrauch spezifizieren.
Schaltschränke, Antriebe und Schmierstellen erfordern einen Wartungsbedarf, der sich von dem exponierter pharmazeutischer Produktbereiche unterscheidet. Ein gut durchdachtes Layout trennt elektrische Zonen und materialberührende Zonen wo angemessen und trägt so dazu bei, Möglichkeiten für wartungsbedingte Kontaminationen zu reduzieren.
Eine Trennung schafft keine sterile Umhausung. Pulver, beschädigte Dichtungen, Werkzeuge und Rückstände von Reinigungsmitteln erfordern weiterhin Kontrollen. Reinigungsmethoden hängen vom Produkt und den Standortverfahren ab; eingebaute CIP- oder SIP-Funktionen werden nicht vorausgesetzt.
FDA 21 CFR 211.67 fordert schriftliche Reinigungs- und Wartungsverfahren, einschließlich Verantwortlichkeiten, Methoden, Inspektion und Aufzeichnungen. Bei Produktwechseln sollten Hersteller angemessene Rückstandsakzeptanzgrenzen definieren und die Reinigungswirksamkeit gemäß ihrer Kontrollstrategie zur Vermeidung von Kontaminationen nachweisen. Die Häufigkeit und der Umfang zusätzlicher Verifizierungen hängen vom Risiko ab und nicht von einer willkürlichen Regel, dass jeder Werkzeugwechsel eine vollständige Requalifizierung erfordert.
PVC-Formfolie und PTP-Aluminiumfolie müssen zugeführt werden, ohne zu reißen oder unbemerkt auszugehen. Gleichzeitig benötigen beheizte Siegeloberflächen sowie bewegliche Form- und Stanzmechanismen einen angemessenen Schutz für die Bediener.
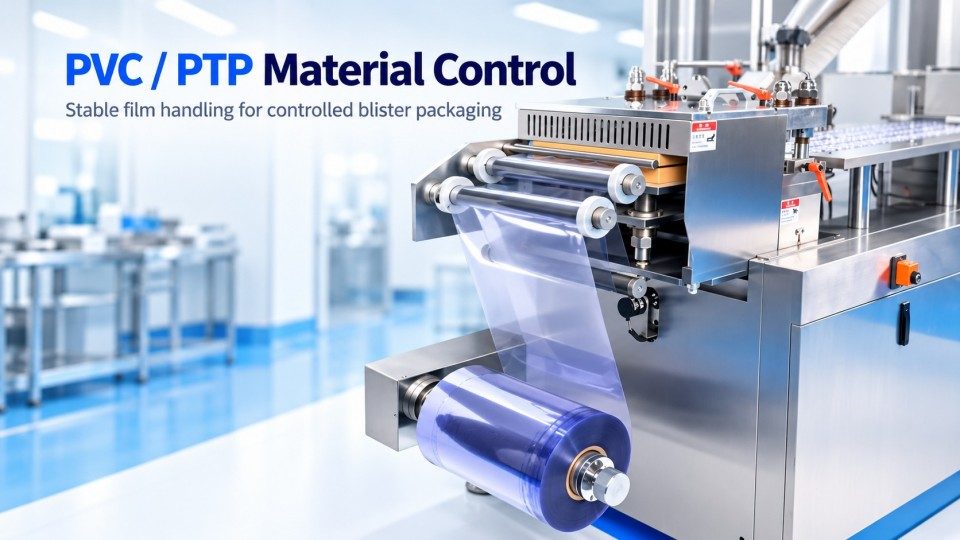
Gerissenes PVC kann die Napfformung stören; eine beschädigte Deckfolie kann Taschen ungedeckt lassen. Ein fortlaufendes Takten erschwert zudem die Identifizierung betroffener Packungen.
Eine gut gestaltete Blisterverpackungsmaschine kann Risse in der PVC-Formfolie und PTP-Aluminiumfolie erkennen und automatisch anhalten, wenn diese Schutzvorrichtung angebracht ist. Sobald der Bediener das Material repariert oder austauscht, müssen die Bahnenführung und die Registrierung überprüft werden. Material, das dem Fehler- und Neustartprozess ausgesetzt war, sollte gemäß dem genehmigten Aussortierungs- und Inspektionsverfahren der Linie gehandhabt werden.
Das Ausgehen von Material ist ein separater Zustand. Materialausfallalarme benachrichtigen das Bedienpersonal, wenn der Vorrat an PVC- oder PTP-Folie zur Neige geht. Diese Warnmeldungen helfen den Bedienern, auf eine leere Rolle zu reagieren, sind jedoch kein Ersatz für Siegelintegritätsprüfungen, Napfingenktionen oder die Verifizierung des korrekten Verpackungsmaterials.
Schutzvorrichtungen beschränken den Zugang zu Gefahrenbereichen, während Bediener die Maschine betreiben. Die DPP-270Max von Rich Packing umfasst Schutzabdeckungen um ihre Arbeitsstationen und eine Not-Halt-Funktion. Das Öffnen der Schutzabdeckung zwischen der Heißsiegel- und der Stanzstation löst automatisch einen Alarm aus und stoppt die Maschine.
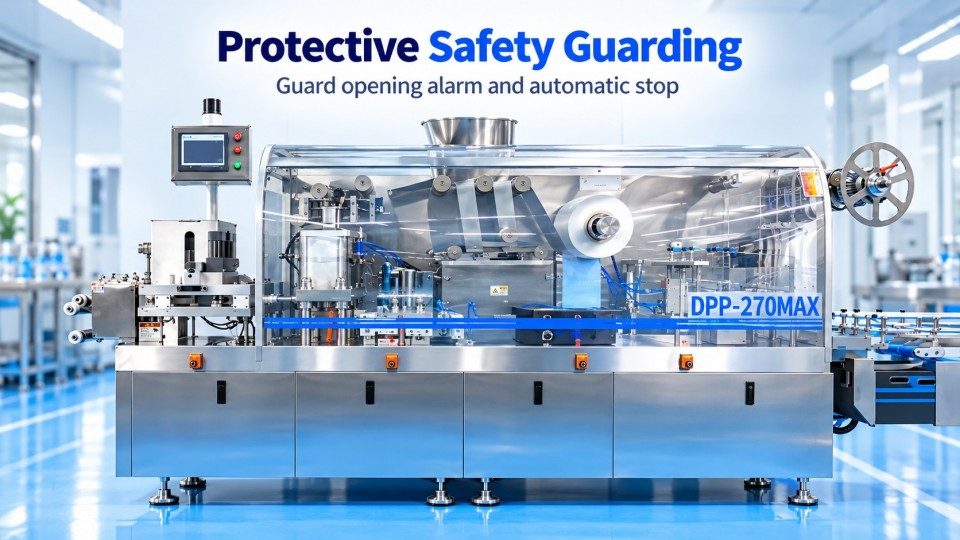
Der Alarm, die Stoppreaktion und die Neustartbedingungen sollten bei der Geräteabnahmeprüfung anhand der genehmigten Sicherheitsdokumentation überprüft werden.
ISO 12100 bietet einen Rahmen für die Risikobeurteilung von Maschinen. ISO 14120 deckt den Bau und die Auswahl von feststehenden und beweglichen trennenden Schutzeinrichtungen ab, während ISO 14119:2024 Verriegelungseinrichtungen in Verbindung mit Schutzeinrichtungen behandelt. Dies sind Maschinensicherheitsstandards und kein Ersatz für GMP-Reinigung oder Verpackungskontrollen.
Vor der Wiederaufnahme der Produktion müssen die Bediener die Maschine und das betroffene Material überprüfen.
Prüfen Sie jeden angegebenen Alarm durch sichere, dokumentierte Tests. Überprüfen Sie die Reaktionen auf PVC- und Folienriss, Erschöpfungswarnungen, Fehlermeldungen und Neustartbedingungen. Überprüfen Sie bei der Schutzabdeckung zwischen Siegel- und Stanzstation sowohl die automatische Alarmausrichtung als auch den Maschinenstopp. Testen Sie den Not-Halt gemäß dem separaten, genehmigten Sicherheitsverfahren.
Blistermaschinen-Rüstvorgängebeinhalten Verpackungsmaterialien, Werkzeuge und Chargenfreigabe. Schnelleres mechanisches Arbeiten reduziert einen Teil der Ausfallzeit; das Anfahren erfordert weiterhin eine genehmigte Freigabe und Prüfungen.
Eine spezielle PVC-Schnellverbindungsplattform macht den Folienwechsel einfacher. Anstatt sich damit abzufinden, lose Folienenden beim Arbeiten um den Abwickelpfad herum auszurichten, haben Bediener einen bestimmten Bereich zur Vorbereitung der Verbindung. Dies trägt dazu bei, die Handhabungsschwierigkeiten beim Rollenwechsel zu verringern.
Bediener müssen das genehmigte Spleißverfahren befolgen, Filmspezifikation und -ausrichtung bestätigen und ungeeignete gespleißte Abschnitte nach Bedarf aus den fertigen Packungen ausschließen.
Das Austauschen der Formfolie ist nur ein Teil eines Materialwechsels. Wenn bedruckte PTP-Folie verwendet wird, müssen die Bediener vor dem Neustart die Folienspezifikation, die Produktidentität, die Stärke und das Druckbild anhand der genehmigten Verpackungsanweisungen überprüfen. Selbst ein korrekt geformter und versiegelter Blister ist inakzeptabel, wenn seine bedruckte Folie zum falschen Produkt oder zur falschen Stärke gehört.
Rich Packing’s DPP-270Maxverwendet Ausziehwerkzeuge an den Form-, Siegel- und Stanzstationen. Dieses Design reduziert den mechanischen Aufwand bei Formatwechseln: Bediener können einen vorhandenen Werkzeugsatz herausziehen und einen neuen einsetzen, ohne umliegende Baugruppen aufwendig demontieren zu müssen.
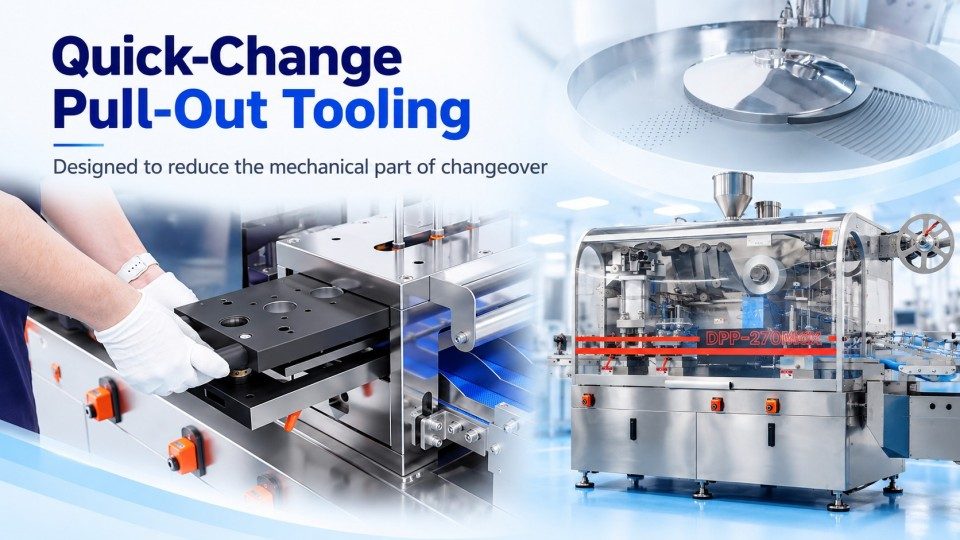
Nach dem Austausch müssen Bediener die Werkzeugidentität, die sichere Installation, die Ausrichtung und die Einstellungen für das nächste Blisterformat überprüfen. Formtiefe und Kavitätssitz, Siegelbedingungen und Schnittposition erfordern Aufmerksamkeit, da ein Werkzeugwechsel die Qualität der fertigen Packung beeinträchtigen kann.
Der Werkzeugwechsel ist nur ein Teil eines vollständigen Chargenwechsels, der auch Reinigung, Räumung, Materialabgleich, Probeverpackungen und Freigabe umfasst. Ohne verifizierte modellspezifische Daten wird keine feste Rüstzeit angenommen.
Bevor die nächste Charge beginnt, müssen die vorherigen Tabletten oder Kapseln, ungenutztes PVC und Folie, gedruckte Materialien, verworfene Bahnteile und Chargenkennzeichnungen gemäß dem genehmigten Verfahren entfernt werden. Das neue Material und die Werkzeuge sollten zum Arbeitsauftrag passen, und eine autorisierte Person sollte bestätigen, dass die erforderlichen Prüfungen abgeschlossen sind.
Wenn beispielsweise von einer Tablettenstärke auf eine andere gewechselt wird, schließt allein die Installation des korrekten Formwerkzeugs eine Verwechslung nicht aus. Alte Deckfolie, übrig gebliebene Tabletten oder ein unveränderter Druckauftrag können immer noch vorhanden sein. FDA 21 CFR 211.130 befasst sich direkt mit der Prüfung von Verpackungsmaterialien und der Inspektion von Verpackungsanlagen vor der Verwendung. Leicht zugängliche Geräte können diese Inspektion zwar praktikabler machen, sie jedoch nicht ersetzen.
Gerätebewertungen sollten jedes Benutzeranforderung an ein Betriebsrisiko und einen dokumentierten Test. Ein Katalogmerkmal ist kein Leistungsnachweis am Aufstellungsort.
|
Produktionsrisiko oder -anforderung |
Relevante Konstruktion oder Steuerung |
Praktische Prüfung |
|
PVC- oder Deckelfolie reisst |
Materialbruchüberwachung und automatischer Stopp |
Jede Materialbruchfunktion sicher prüfen; Maschinenreaktion und Wiederanlaufbedingungen aufzeichnen |
|
PVC- oder Folienrolle läuft leer |
Materialmangelalarm |
Bestätigen, dass für jedes erschöpfte Material der korrekte Alarm angezeigt wird |
|
Zugang zu bewegten oder beheizten Stationen |
Schutzabdeckungen, Alarm bei geöffneter Abdeckung und automatischer Stopp, Not-Halt |
Alarm und Maschinenstopp beim Öffnen der angegebenen Abdeckung überprüfen; Not-Halt gegen das genehmigte Sicherheitsdesign testen |
|
Pulver oder Fragmente verbleiben nach einer Charge |
Zugängliche Zuführung und produktberührende Oberflächen |
Der genehmigten Reinigungsmethode folgen; definierte Stellen inspizieren und Ergebnisse aufzeichnen |
|
Falsches Werkzeug oder falsches Verpackungsformat |
Identifizierte Formatteile und genehmigte Steuerungseinstellungen |
Werkzeugidentität, -positionierung, -befestigung, Materialidentität und Anlaufpackungen überprüfen |
|
Lange mechanische Werkzeugumstellung |
Herausziehbare Form-, Siegel- und Stanzwerkzeuge |
Bestätigen Sie, dass das korrekte Werkzeug gemäß dem genehmigten Umstellverfahren entnommen, ausgetauscht, ausgerichtet und gesichert werden kann |
|
Schlechtes Formen oder Siegeln nach der Umstellung |
Kontrollierte Einstellungen und Prozessprüfungen |
Überprüfen Sie die Kavitätsform, Registerhaltigkeit, Siegelqualität und den Schnitt anhand genehmigter Akzeptanzkriterien |
Diese Prüfungen können über den Qualifizierungslebenszyklus verteilt werden. Bei der Werksabnahmeprüfung (FAT) können Teams spezifizierte mechanische Merkmale bestätigen und definierte Alarme vor dem Versand simulieren. Bei der Standortabnahmeprüfung (SAT) können sie Funktionen bewerten, die von der Installation, den Versorgungsleitungen oder der Aufgebungsumgebung abhängen. Die Installationsqualifizierung (IQ) dokumentiert die Installation anhand genehmigter Anforderungen, während Funktionsqualifizierung (OQ) definierte Betriebsfunktionen und -grenzen herausfordert. Die Leistungsqualifizierung (PQ), sofern anwendbar, demonstriert den Prozess unter seinen vorgesehenen Produktionsbedingungen. Der EU-GMP-Leitfaden Anhang 15 beschreibt einen risikobasierten Qualifizierungsansatz; der genehmigte Validierungsplan des Standorts sollte den Testumfang gemäß den Systemrisiken und den vereinbarten Benutzeranforderungen definieren.
Auch die Verpackungsqualität benötigt eigene Nachweise. Ein erfolgreicher Folienrissalarm beweist nicht, dass jede Blisterpackung ordnungsgemäß versiegelt ist. Das Siegeln hängt von der Materialkombination und qualifizierten Betriebsbedingungen ab, einschließlich Temperatur, Druck und Kontaktzeit, sofern für die Ausrüstung relevant. Das Team sollte genehmigte Tests und Akzeptanzkriterien verwenden, um die Integrität der Verpackung zu bestätigen und Muster nach der Einrichtung, Materialwechseln und Wartungsarbeiten wie erforderlich zu inspizieren. Es sollte keine bestimmte Sichtprüfungs- oder Online-Siegeltestfunktion vorausgesetzt werden, es sei denn, sie ist auf der Maschine dokumentiert.
Ausrüstung, die in der GMP-kontrollierten Produktion verwendet wird, muss leicht zu reinigen und ihre qualitätsbezogenen Funktionen müssen verifizierbar sein; die Bediensicherheit erfordert separate Schutzmaßnahmen. Vergleichen Sie Sicherheitsfunktionen, Reinigungszugang, Materialhandhabung und Umstellmerkmale mit Ihren Benutzeranforderungen und bestätigen Sie diese durch entsprechende Prüfungen.
Die DPP-270Max von Rich Packing umfasst diese GMP-unterstützenden Konstruktionsmerkmale: eine geräumige, flache Arbeitsplattform für eine einfachere Reinigung, produktberührende Komponenten aus Edelstahl 316 und Aluminiumlegierung sowie getrennte Elektro- und Materialkontaktzonen zur Reduzierung von Kreuzkontaminationsrisiken. Sie verfügt außerdem über eine PVC/PTP-Materialrisserkennung mit automatischem Stopp, Materialausfallalarme, einen Schutzhauben-Öffnungsalarm mit automatischem Stopp, eine PVC-Schnellspleißplattform und schnell wechselbare, herausziehbare Werkzeuge.
Kontaktieren Sie Rich Packing, um die Konfiguration für Ihre Blisterverpackungsanwendung zu besprechen.
Geeignete produktberührende Materialien, zugängliche Reinigungsbereiche, zuverlässige Materialhandhabung und ein wartungsfreundliches Maschinendesign tragen dazu bei. Der Hersteller muss außerdem geeignete Verfahren, Qualifizierungen und dokumentierte Produktionskontrollen für das beabsichtigte Produkt und den Standort etablieren.
Sie befassen sich in erster Linie mit Maschinengefahren und dem Schutz des Bedieners. GMP konzentriert sich auf die Arzneimittelqualität, die Vermeidung von Kontaminationen und kontrollierte Abläufe. Beides ist wichtig, aber die Maschinensicherheit sollte anhand der geltenden Risikobeurteilung und Sicherheitsstandards bewertet werden.
Eine gerissene PVC-Folie kann das Blisterformen stören, während eine gerissene Aluminiumfolie Blisterkavitäten unversiegelt lassen kann. Bei Maschinen, die mit einer Materialrisserkennung ausgestattet sind, stoppt das System die Produktion automatisch, wenn ein Riss erkannt wird. Bediener müssen das Material reparieren, seine Ausrichtung überprüfen und betroffene Blisterpackungen vor dem Neustart inspizieren oder aussortieren.
Nein. Die Materialgüte ist nur ein Aspekt des Hygienedesigns. Kontaktkompatibilität, Zugänglichkeit, Oberflächenbeschaffenheit, Reinigungswirksamkeit, Wartung und die Qualitätsverfahren des Standorts beeinflussen die Eignung.
Herausziehbare Form-, Siegel- und Stanzwerkzeuge beschleunigen den mechanischen Teil von Blisterformatwechseln, indem sie den Ausbau und Austausch der Werkzeuge vereinfachen. Reinigung, Linienräumung, Prüfungen auf korrektes Material, Einrichtungsverifikation und erforderliche Dokumentation bleiben separate Schritte, bevor die Produktion wieder anlaufen kann.
FAT kann spezifizierte Funktionen vor der Lieferung testen; IQ prüft die Installation; OQ fordert Betriebsfunktionen und definierte Grenzwerte heraus; und PQ, sofern anwendbar, bestätigt die Prozessleistung unter den vorgesehenen Bedingungen. Der Qualifizierungsplan sollte das Produktrisiko, die Maschinenkonfiguration und die vereinbarten Benutzeranforderungen widerspiegeln.
1. U.S. FDA, 21 CFR Part 211, insbesondere §§ 211.63, 211.65, 211.67 und 211.130
2. Europäische Kommission, EudraLex Band 4, Teil I, Kapitel 3: Räumlichkeiten und Ausrüstung
3. ISO, ISO 12100:2010, Risikobeurteilung und Risikominderung
4. ISO, ISO 14120:2015, Schutzeinrichtungen - Trennende und nicht trennende Schutzeinrichtungen
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Email : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 IPv6-Netzwerk unterstützt