




 Zuhause
 Produkte
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

In der Kapselherstellung, ist das Erreichen eines gleichmäßigen Füllgewichts eine der größten Herausforderungen während des Abfüllprozesses. Selbst wenn eine Kapselabfüllmaschine normal läuft, können erhebliche Schwankungen zwischen einzelnen Kapseln auftreten, wenn die Materialeigenschaften, die Zuführbedingungen, die Dosierkomponenten oder die mechanischen Bewegungen nicht ordnungsgemäß kontrolliert werden.
Für Pharma- und Nutrazeutika-Hersteller kann eine übermäßige Schwankung des Kapselfüllgewichts zu inkonsistenter Produktqualität, erhöhtem Materialabfall und Schwierigkeiten bei der Einhaltung der erforderlichen In-Prozess-Gewichtskontrolle führen.
Die Ursache ist jedoch selten auf eine einzige Komponente beschränkt. Nicht nur die Materialien, sondern auch die Kapselabfüllmaschine selbst kann das Füllgewicht beeinflussen. Wenn das Füllgewicht also stark schwankt, sollte das Problem systematisch untersucht werden, anstatt es einfach durch das Ändern eines Maschinenparameters zu lösen.
Dieser Artikel erläutert die Hauptursachen für Schwankungen des Kapselfüllgewichts und bietet einen praktischen Ansatz zur Fehlerbehebung, gefolgt von Maschinen- und Prozesslösungen zur Verbesserung der Füllkonsistenz.
Das Kapselfüllgewicht ist ein Schlüsselindikator für die Produktqualität. Zu verstehen, was eine Füllgewichtsschwankung ist und warum sie wichtig ist, ist der erste Schritt, um ihre Ursachen zu identifizieren und die Füllkonsistenz zu verbessern.
Das Kapselfüllgewicht bezieht sich auf das Gewicht des Materials, das in einer gefüllten Kapsel enthalten ist. Während der Produktion wird das Zielfüllgewicht normalerweise gemäß der Produktformulierung und der Kapselspezifikation eingestellt. Das tatsächliche Gewicht einzelner Kapseln kann jedoch um den Zielwert schwanken.
Wenn das Zielfüllgewicht beispielsweise 500 mg beträgt, wiegen die tatsächlich gefüllten Kapseln möglicherweise nicht alle exakt 500 mg. Ein geringes Maß an Schwankung kann während eines kontinuierlichen mechanischen Abfüllprozesses einer Kapselabfüllmaschine auftreten. Füllgewichtsschwankungen beziehen sich daher auf den Unterschied im Füllgewicht zwischen Kapseln, die unter denselben Bedingungen hergestellt wurden. Der Schlüssel liegt darin, zu prüfen, ob die Schwankung innerhalb der Anforderungen bleibt.
Es ist auch wichtig, das Gewicht der Kapselhülle vom Füllgewicht zu unterscheiden. Bei der Untersuchung des Abfüllprozesses sollte die Messmethode das Leergewicht der Kapsel berücksichtigen, sodass die bewertete Schwankung tatsächlich das gefüllte Material widerspiegelt und nicht Unterschiede in der Kapselhülle selbst.
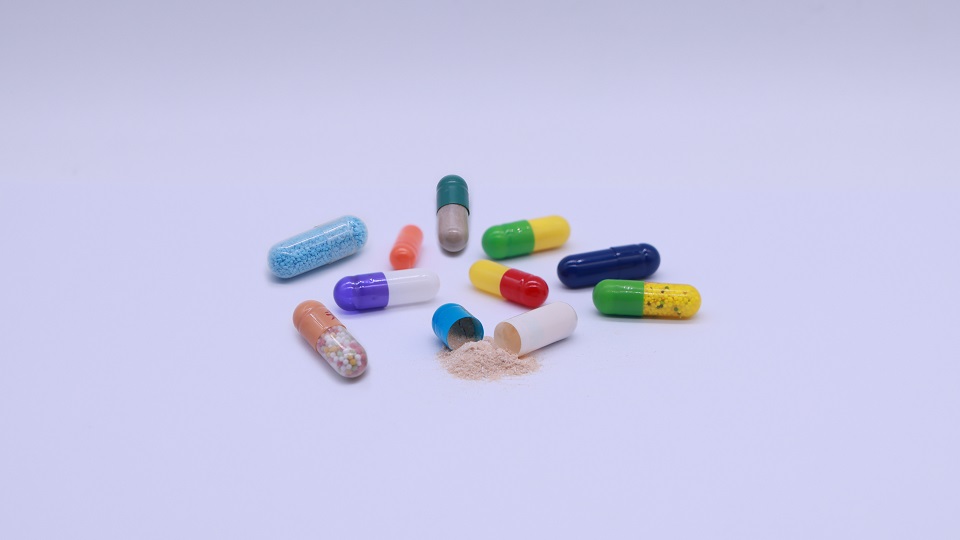 Kapseln gefüllt mit Pulvern, Granulaten und Pellets
Bei der Kapselabfüllung ist ein gewisses Maß an Gewichtsschwankung unvermeidlich. Ein Füllgewichtsfehler von ≤3 % kann im Allgemeinen als akzeptabler Bereich für die Leistung der Kapselabfüllmaschine angesehen werden, abhängig vom Produkt, der Formulierung und den geltenden Qualitätsanforderungen. Das Hauptanliegen ist nicht, ob jede Kapsel exakt das gleiche Gewicht hat, sondern ob die Schwankung während der kontinuierlichen Produktion klein, stabil und kontrollierbar bleibt.
Wenn der Unterschied im Füllgewicht den erwarteten Bereich dauerhaft überschreitet, kann dies zu mehreren praktischen Problemen an der Produktionslinie führen.
Erstens kann dies die Dosierkonsistenz beeinträchtigen. Wenn die Kapsel eine bestimmte Menge an Wirkstoff oder Nährstoff enthalten soll, bedeutet eine übermäßige Schwankung des Füllgewichts, dass verschiedene Kapseln spürbar unterschiedliche Mengen an Pulver enthalten können. Bei pharmazeutischen Produkten kann dies zusätzliche Bedenken hinsichtlich der Qualitätskontrolle aufwerfen, da erwartet wird, dass der Abfüllprozess innerhalb der spezifizierten Dosierungs- und Gewichtsgrenzen bleibt.
Zweitens kann eine übermäßige Schwankung den Materialabfall und die Produktionskosten erhöhen. Wenn das Füllgewicht stark schwankt, müssen die Bediener die Kapselabfüllmaschine möglicherweise wiederholt nachjustieren. Während dieser Anpassungen kommt es zu Ausschuss, bis das Füllgewicht wieder im Zielbereich liegt. Bei teuren APIs, Probiotika oder anderen hochwertigen Formulierungen können wiederholte Ausschussmengen über einen langen Produktionslauf zu einem erheblichen Materialverlust führen.
Drittens kann ein instabiles Füllgewicht zu häufigeren Maschinenstillständen und einer geringeren Produktionseffizienz führen. Bediener müssen die Kapselabfüllmaschine möglicherweise stoppen, um eine allgemeine Überprüfung und Nachjustierung durchzuführen. Wenn das Problem durch Materialeigenschaften oder die Formulierung verursacht wird, reicht eine einfache Anpassung der Kapselabfüllmaschine möglicherweise nicht aus, was zu wiederholten Stopps und Testläufen führt, bevor eine stabile Produktion wiederhergestellt werden kann.
Wenn das Füllgewicht außerhalb des erforderlichen Bereichs liegt, müssen die Bediener die Kapselabfüllmaschine möglicherweise stoppen, um eine allgemeine Überprüfung und Nachjustierung durchzuführen. Wenn das Problem durch Materialeigenschaften oder die Formulierung verursacht wird, reicht eine einfache Anpassung der Kapselabfüllmaschine möglicherweise nicht aus, was zu wiederholten Stopps und Testläufen führt, bevor eine stabile Produktion wiederhergestellt werden kann. Dies unterbricht den Produktionsplan und erschwert die Aufrechterhaltung eines konsistenten Outputs über einen langen Produktionszyklus.
Daher ist das Ziel der Kapselabfüllung nicht einfach, das Zielgewicht zu einem bestimmten Zeitpunkt zu erreichen. Wichtiger ist, dass die Maschine und das Materialzuführsystem während des gesamten Dauerbetriebs einen stabilen Abfüllzustand aufrechterhalten, die Füllgewichtsschwankungen innerhalb des erforderlichen Bereichs halten und gleichzeitig Ausschuss, manuelle Anpassungen und ungeplante Ausfallzeiten minimieren.
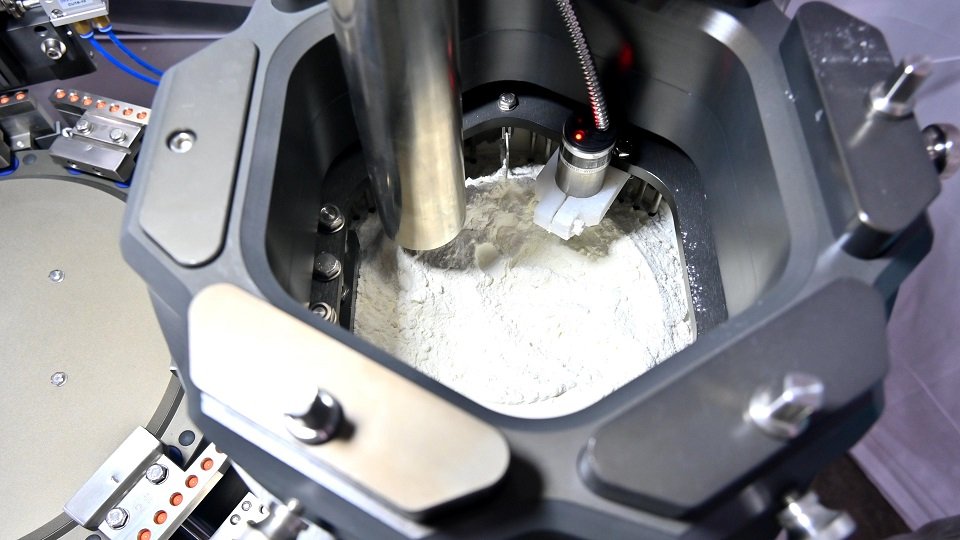 Abfüllstation
Wenn das Kapselfüllgewicht stark schwankt, sollte die Fehlerbehebung der Abfolge des Abfüllprozesses folgen. Beginnen Sie mit dem Material, prüfen Sie dann, wie das Pulver in den Dosierbereich gelangt, gefolgt von der Dosierscheibe und den Füllstiften. Untersuchen Sie abschließend den Lauf der Maschine und die Indexiergenauigkeit. Dieser Ansatz hilft dabei, zwischen einem materialbedingten Problem und einem maschinenbedingten Problem zu unterscheiden.
Der erste zu prüfende Faktor ist das Pulver selbst. Verschiedene Pulver können sich in einer Kapselabfüllmaschine sehr unterschiedlich verhalten. Fließfähigkeit, Schüttdichte, Partikelgrößenverteilung, Feuchtigkeitsgehalt, Kohäsion und Neigung zur Agglomeration können alle beeinflussen, wie konsistent das Pulver den Dosierbereich erreicht und füllt.
Der entscheidende Punkt ist, dass eine Kapselfüllmaschine inkonsistente Materialeigenschaften nicht vollständig ausgleichen kann. Wenn das Pulver selbst nicht konsistent fließt oder sich verdichtet, können allein durch Maschineneinstellungen Schwankungen des Füllgewichts möglicherweise nicht beseitigt werden.
Nachdem bestätigt wurde, dass das Material geeignet ist, besteht der nächste Schritt darin, das Pulverzuführsystem zu überprüfen. Es versorgt die Füllstation konsistent mit Material. Wenn die Zufuhr schwankt, kann auch der Materialstand über der Dosierscheibe schwanken, was die Dosiermenge beeinflusst.
Der Schlüssel liegt darin, zu prüfen, ob das Zuführsystem die Materialeigenschaften bewältigen kann. Das Problem ist nicht einfach, ob die Zuführvorrichtung Pulver liefern kann, sondern ob sie unter den tatsächlichen Produktionsbedingungen eine stabile und kontinuierliche Pulverzufuhr gewährleisten kann.
Zum Beispiel kann ein freifließendes Pulver relativ einfach zuzuführen sein, während ein kohäsives oder schlecht fließendes Material ein anderes Zuführsystem erfordern kann, um Brückenbildung, Ansammlungen oder stoßweise Entleerung zu verhindern. Material und Zuführsystem müssen als abgestimmte Kombination betrachtet werden. Eine Zuführmethode, die bei einer Formulierung gut funktioniert, bietet bei einer anderen möglicherweise nicht die gleiche Stabilität.
Daher sollten Bediener bei der Fehlersuche sowohl den Betriebszustand des Zuführsystems als auch die Kompatibilität zwischen System und Material überprüfen. Die Zuführvorrichtung sollte auf instabile Entleerung, Pulverbrücken oder Verstopfungen, übermäßige Ansammlungen und inkonsistente Materialzufuhr geprüft werden. Gleichzeitig sollte überlegt werden, ob das gewählte Zuführprinzip für das tatsächliche Fließverhalten des Materials geeignet ist.
Nach der Überprüfung des Materials und des Pulverzuführsystems ist der nächste Schritt die Untersuchung der Füllstation. Zunächst einmal ist es notwendig zu verstehen, wie der Prozess das Füllgewicht bestimmt.
Bei einer Kapselfüllmaschine steht das Füllgewicht in engem Zusammenhang mit dem Volumen der Materialien, die in die Kavitäten der Dosierscheibe dosiert werden. Die Füllstempel spielen bei diesem Prozess eine Schlüsselrolle. Während sich die Dosierscheibe dreht, bewegen sich die Füllstempel nach unten und verdichten das Pulver in jeder Kavität. Das Pulver wird durch fünf Stampfvorgänge schrittweise verdichtet, um die erforderliche Menge zu erreichen. Dann wird es während des sechsten Vorgangs in das leere Kapselunterteil überführt.
Dies bedeutet, dass das Füllgewicht nicht einfach dadurch gesteuert wird, wie viel loses Pulver in die Dosierscheibe gelangt. Das effektive Pulvervolumen und der Verdichtungszustand innerhalb der Dosierkavitäten werden auch durch die Einstellung der Füllstempel bestimmt. Wenn daher Schwankungen des Füllgewichts an der Füllstation behoben werden sollen, erfordern zwei mechanische Einstellungen besondere Aufmerksamkeit: der Abstand zwischen Dosierscheibe und Kupferplatte sowie die Höhe oder Tiefe der Füllstempel.
Der Abstand muss innerhalb eines geeigneten Bereichs eingestellt werden. Wenn der Abstand zu groß ist, kann Pulver aus dem Spalt austreten oder überlaufen, was zu unbefriedigenden Schwankungen des Füllgewichts führt. Wenn der Abstand zu klein ist, kann die Dosierscheibe zu stark mit der Kupferplatte in Kontakt kommen, was die mechanische Reibung erhöht. Dies kann den Laufwiderstand erhöhen, die gleichmäßige Drehung der Dosierscheibe beeinträchtigen und in schweren Fällen den stabilen Maschinenbetrieb stören.
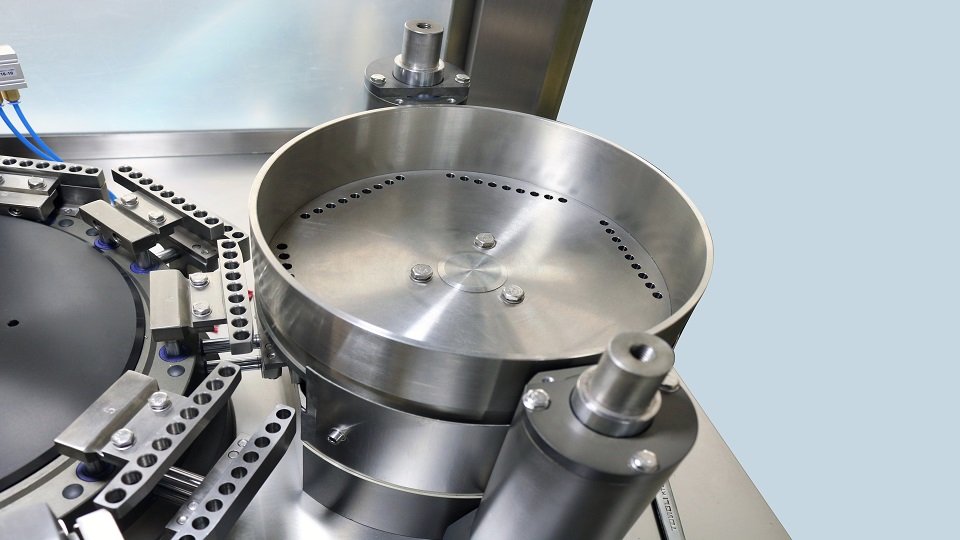 Dosierscheibe
Die Einstellung der Füllstempel beeinflusst direkt, wie tief die Stempel in die Dosierkavitäten eindringen und wie stark das Pulver bei jedem Stampfvorgang verdichtet wird. Eine zu hohe Einstellung führt zu einem geringeren Füllgewicht, eine zu niedrige zu einer übermäßigen Verdichtung und damit zu einem höheren Füllgewicht.
Der letzte zu prüfende Bereich ist die intermittierende Drehung und die Taktgenauigkeit der Kapselfüllmaschine. Der Kapselfüller dreht sich nicht kontinuierlich mit konstanter Geschwindigkeit. Stattdessen arbeitet der Hauptdrehtisch mit einer intermittierenden Taktbewegung und hält kurz an bestimmten Positionen an, damit jeder Kapselverarbeitungsvorgang an der entsprechenden Station abgeschlossen werden kann.
Mehrere Stationen sind um den Drehtisch verteilt, darunter die Kapselzuführstation, Trennstation, Füllstation, Ausstoßstation, Verschließstation, Entladestation und Reinigungsstation. Jede muss an einer präzise definierten Position relativ zum Drehtisch arbeiten.
Wenn der Taktwinkel des Drehtischs von der konstruktiven Position abweicht, kann sich die Ausrichtung verschieben. Materialien werden möglicherweise nicht an der vorgesehenen Position in das Kapselunterteil überführt, was zu Schwankungen des Füllgewichts und Pulveraustritt im Bereich der Füllstation führt.
Taktabweichungen können auch mechanische Probleme verursachen. Wenn Komponenten wiederholt gezwungen werden, außerhalb ihrer vorgesehenen Ausrichtung zu arbeiten, kann es zu unnötigem Kontakt und Reibung zwischen mechanischen Teilen kommen. Im Laufe der Zeit kann dies den Verschleiß der Komponenten beschleunigen, Vibrationen oder Laufwiderstand erhöhen und die Taktgenauigkeit weiter verringern. Wenn die Abweichung erheblich wird, kann dies den normalen Betrieb der Maschine verhindern und schließlich zu einem ungeplanten Maschinenstopp führen.
Sobald die Ursache für die Schwankung des Kapselfüllgewichts identifiziert wurde, besteht der nächste Schritt darin, gezielte Lösungen anzuwenden. Diese Lösungen können unter zwei Hauptaspekten betrachtet werden: der Maschine und dem Material. Dieser Teil befasst sich zuerst mit Ersterem und dann mit Letzterem.
Das Dosiersystem sollte auf der Grundlage der Materialeigenschaften ausgewählt werden. Bei der automatischen Kapselfüllung, sind Schneckendosierung und pneumatische Dosierung zwei gängige Dosieransätze, aber keiner von beiden ist universell besser. Die geeignete Wahl hängt davon ab, wie das Material fließt, von seiner Schüttdichte und Kohäsion sowie davon, ob das Material als Pulver, Granulat oder Pellets zugeführt wird.
Ein Schneckendosiersystem verwendet eine rotierende Schnecke, die im Dosiertrichter installiert ist, um das Material in Richtung des Auslasses zu bewegen. Während die Schnecke rotiert, schieben ihre Gänge das Material kontinuierlich vorwärts, während sie es gleichzeitig sanft umrühren und neu verteilen.
Die Schnecke kann auch eine relativ kontrollierbare und wiederholbare Materialzufuhr bieten, da die Dosierrate durch Parameter wie Schneckengeschwindigkeit und Schneckengeometrie angepasst werden kann. Dies macht die Schneckendosierung besonders nützlich, wenn das Material leicht, relativ fein ist oder dazu neigt, sich bei Schwerkraftzufuhr anzusammeln oder Brücken zu bilden. Im Allgemeinen können Pulver mit einer Schüttdichte von etwa 0,3–0,5 g/mL für die Schneckendosierung in Betracht gezogen werden. Dieser Bereich sollte eher als praktische Screening-Referenz denn als universelle Spezifikation betrachtet werden.
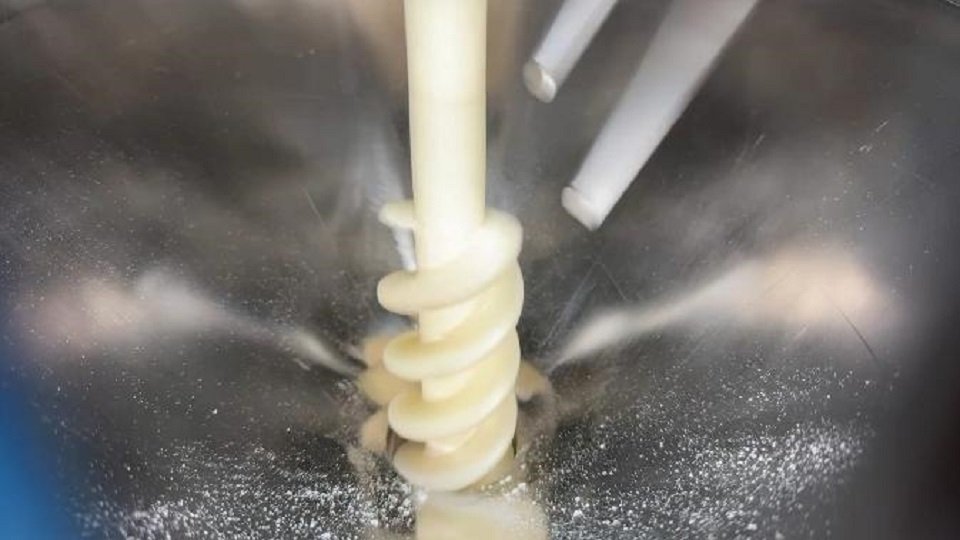 Schneckendosiersystem
Die pneumatische Dosierung verwendet einen unterstützten Auslassmechanismus, um das Material vom Trichter in die Füllstation zu befördern. Das System ist mit einem vibrierenden Pneumatikzylinder und einer Drosselklappe ausgestattet. Der Pneumatikzylinder erzeugt Vibrationen, um das Material aufzulockern und zu mobilisieren, während die Drosselklappe den Auslassweg steuert. Zusammen beschleunigen sie den Materialauslass und tragen dazu bei, das Risiko zu verringern, dass sich Pulver am Auslass ansammelt oder diesen blockiert.
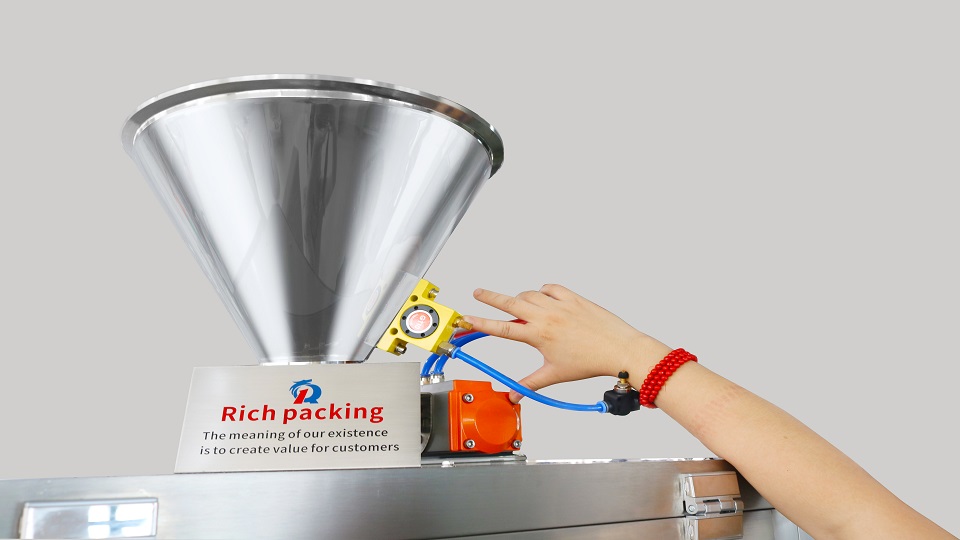 Pneumatisches Dosiersystem der Kapselfüllmaschine von Rich Packing
Diese Art der Dosierung kann vorteilhaft sein, wenn das Material unter Schwerkraft nicht reibungslos abfließt. Sie kann besonders nützlich für leicht kohäsive oder leicht klebrige Materialien sein, bei denen die Vibration hilft, lokale Ansammlungen aufzubrechen und die Materialbewegung zu verbessern. Die pneumatische Dosierung ist auch eine nützliche Option für Granulate und Pellets. Im Gegensatz zu einer Schnecke kann der Dosierweg den kontinuierlichen mechanischen Kontakt mit dem Produkt reduzieren. Dies kann wichtig sein, wenn die Formulierung Partikel enthält, deren Form oder Integrität bewahrt werden muss.
Die pneumatische Dosierung sollte jedoch nicht als Lösung für jedes schlecht fließende Pulver angesehen werden. Hochkohäsive Pulver können selbst bei Vibration Brücken bilden oder sich im Trichter verdichten. Für besonders klebrige Materialien ist eine halbautomatische Kapselfüllmaschine eine bessere Lösung.
CGNT-209 Halbautomatische Kapselfüllmaschine von Rich Packing
Es gibt daher keinen absoluten Gewinner zwischen Schneckendosierung und pneumatischer Dosierung. Die Auswahl sollte sich nach den Materialeigenschaften und dem tatsächlichen Dosierverhalten richten, das während der Tests beobachtet wurde.
Wie in Abschnitt 2.3 erörtert, sind der Abstand zwischen Dosierscheibe und Kupferplatte sowie die Füllstifttiefe zwei wichtige mechanische Einstellungen, die die Konsistenz des Füllgewichts beeinflussen können. Um diese Einstellungen bei der Maschineneinrichtung und dem Formatwechsel genauer und einfacher durchführen zu können, verfügt unsere Kapselfüllmaschine über dedizierte Einstellstrukturen für beide Komponenten.
Um den Abstand präzise einzustellen, verwendet die Kapselfüllmaschine eine mehrdimensionale Einstellstruktur mit fünf Stützsäulen, die auf der Kupferplatte installiert sind. Diese fünf Säulen bieten eine verteilte und stabile Unterstützung für die Dosierscheibe und tragen dazu bei, eine gleichmäßigere Kraftverteilung über den Dosierbereich während der Einstellung aufrechtzuerhalten.
Diese Struktur ermöglicht es, den Abstand der Dosierscheibe gleichmäßiger und präziser einzustellen. Bediener können Feinabstimmungen am Abstand vornehmen, während die stabile Unterstützung der Dosierscheibe erhalten bleibt, was den Einrichtungsprozess genauer und schneller macht. Sobald der geeignete Abstand eingestellt ist, kann die Dosierscheibe während des Betriebs eine konsistentere Positionierung beibehalten, was dazu beiträgt, Pulverleckagen und Schwankungen des Füllgewichts zu reduzieren.
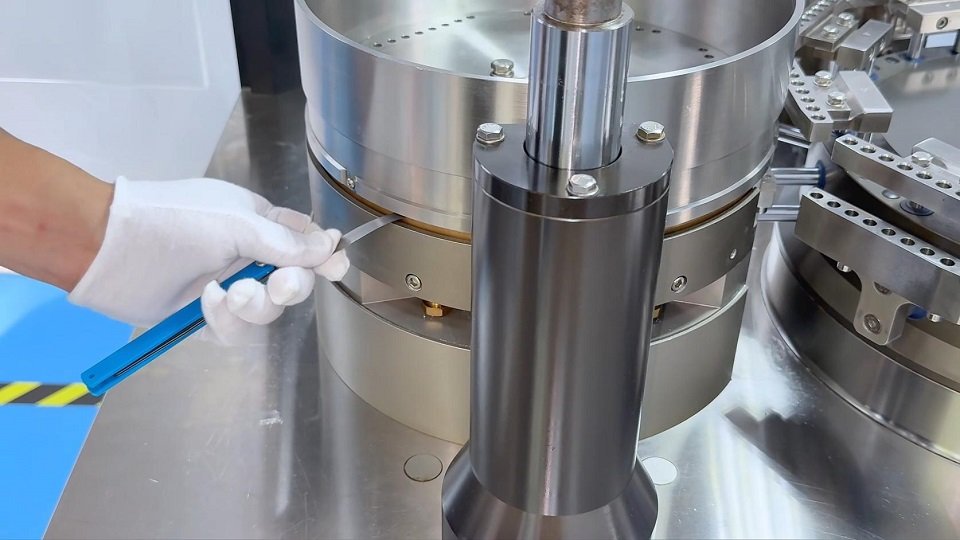 Einstellung des Dosierscheibenabstands
Mit dem Füllstifthalter können Füllstiftmodule bequem entfernt und installiert werden, was das Sichern und Einstellen der Stifte während der Einrichtung erleichtert. Die Füllstifteinstellung ist zudem mit einer Kalibrierung ausgestattet, die es dem Bediener ermöglicht, die Stifthöhe gemäß einer klaren Referenzposition einzustellen, anstatt sich nur auf visuelle Beurteilung zu verlassen. Dies macht die Höheneinstellung präziser und wiederholbarer, insbesondere wenn unterschiedliche Füllgewichte oder Formulierungen unterschiedliche Füllstifteinstellungen erfordern.
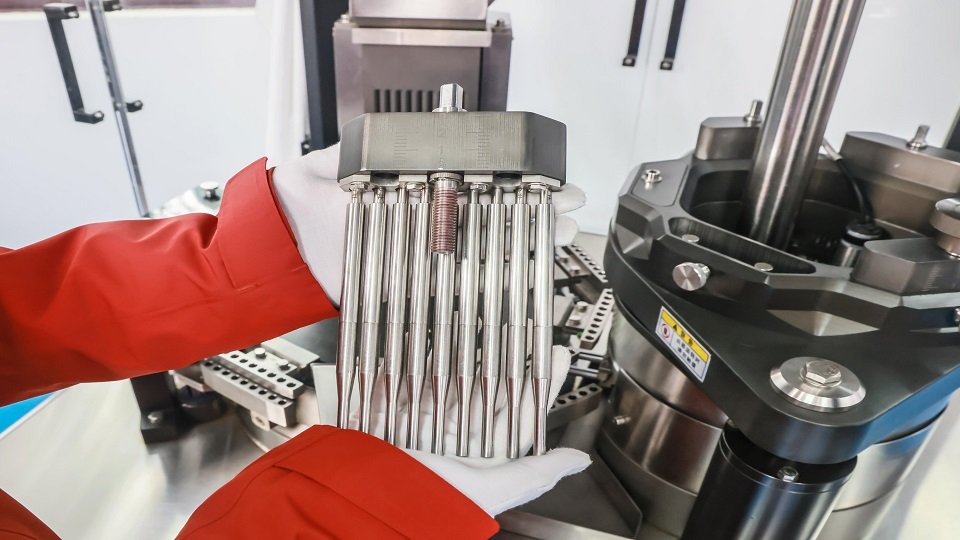 Füllstifthalter
Zusammen machen die mehrdimensionale Dosierscheibeneinstellung und die modulare Füllstiftstruktur die Füllstation einfacher einzustellen und helfen dem Bediener, eine konsistentere Füllbedingung zu etablieren, während gleichzeitig übermäßige Schwankungen des Füllgewichts angegangen werden.
Um Schwankungen des Füllgewichts durch instabile Maschinenrotation zu reduzieren, muss die Kapselfüllmaschine während des kontinuierlichen Betriebs einen präzisen und wiederholbaren Taktwinkel beibehalten. Unsere Maschine erreicht dies durch zwei wichtige mechanische Konstruktionen: das 100DS-Taktgetriebe und das integrierte Kurvendesign.
Das 100DS-Taktgetriebe verwendet einen optischen Taktkopf von Zeiss mit einer Winkelgenauigkeit von 3 Bogensekunden, um eine präzise Winkeleinteilung des Drehtisches zu erreichen. Darüber hinaus wird die Taktwelle als einteilige Komponente in einer einzigen Bearbeitungseinstellung gefertigt, was dazu beiträgt, ihre Maßhaltigkeit und Ausrichtung beizubehalten. Diese Merkmale ermöglichen es dem Drehtisch, wiederholt an den vorgesehenen Winkelpositionen anzuhalten, was eine genaue Ausrichtung zwischen den verschiedenen Verarbeitungsstationen gewährleistet.
Für unsere Kapselfüllmaschine vom Typ D bietet ein integriertes Kurvendesign eine stabile Übertragungsstruktur für wiederholte Taktbewegungen und unterstützt einen schnellen, stabilen Betrieb. Dies trägt dazu bei, unnötige mechanische Schwankungen während des kontinuierlichen Betriebs zu reduzieren und ermöglicht es der Maschine, auch bei hohen Produktionsgeschwindigkeiten eine stabile Bewegung beizubehalten.
Indem sichergestellt wird, dass der Drehteller wiederholt die korrekte Position erreicht und sich zwischen den Taktzyklen reibungslos bewegt, kann die Kapselfüllmaschine mechanische Abweichungen reduzieren, die andernfalls zu Schwankungen des Füllgewichts beitragen könnten.
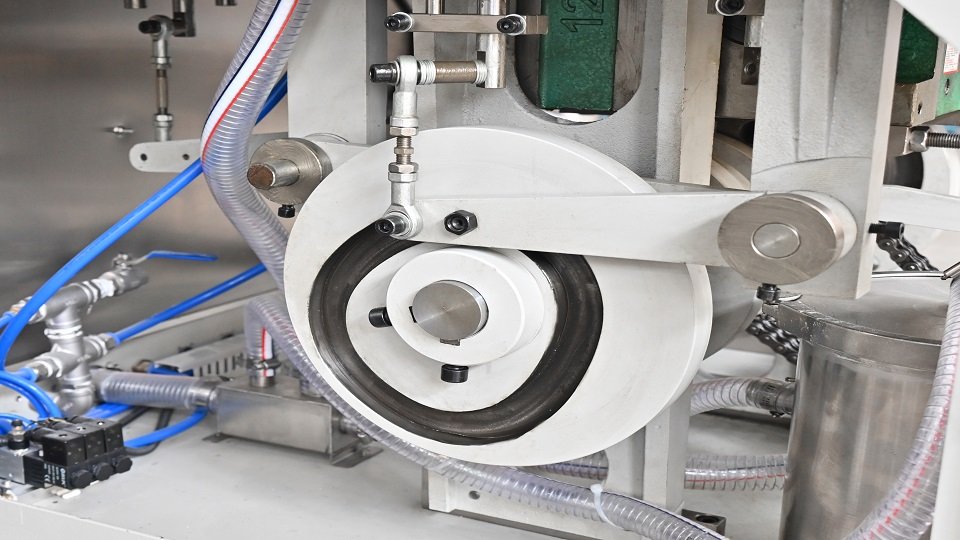 Eingebauter Nocken
Materialeigenschaften können eine wichtige Ursache für Schwankungen des Füllgewichts sein, aber die Rezeptur selbst wird normalerweise durch die Produktanforderungen des Kunden bestimmt. Als professioneller Anbieter von Kapselfüllmaschinen können wir das Material bewerten, die Maschinenkonfiguration an dessen Eigenschaften anpassen und den Füllprozess durch praktische Tests optimieren.
Vor der Auswahl des Zuführsystems können wir Kunden dabei unterstützen, die Fließfähigkeit ihres tatsächlichen Materials zu testen und zu bewerten, wie sich das Material während der Zuführung verhält. Basierend auf den Materialeigenschaften und Testergebnissen können wir dann eine geeignete Zuführmethode empfehlen.
Während des Testlaufs können unsere Ingenieure die relevanten Maschinenparameter entsprechend der Materialleistung anpassen. Dieser praktische Test ermöglicht es, potenzielle Füllprobleme vor der Produktion zu identifizieren und bietet eine zuverlässigere Grundlage für die Konfiguration und Einstellung der Maschine.
Bei besonders klebrigen oder stark kohäsiven Materialien kann eine stabile automatische Zuführung jedoch schwieriger zu erreichen sein. Solche Materialien können an Zuführkomponenten haften bleiben und Brücken bilden, was eine kontinuierliche automatische Zuführung selbst nach einer Parameteroptimierung erschwert. In diesen Fällen können wir je nach Materialeigenschaften und Produktionsanforderungen eine halbautomatische Kapselfüllmaschine empfehlen. Dies bietet eine Alternative, wenn die Rezeptur nicht gut für eine Hochgeschwindigkeits-Automatikzuführung geeignet ist.
Mit anderen Worten: Obwohl wir die Rezeptur des Kunden nicht ändern können, können wir mit der vom Kunden gewählten Rezeptur arbeiten und durch Materialtests, praktische Maschinentests und Parameteroptimierung eine geeignete Lösung finden, um dem Kunden dabei zu helfen, Schwankungen des Füllgewichts so weit wie möglich zu reduzieren.
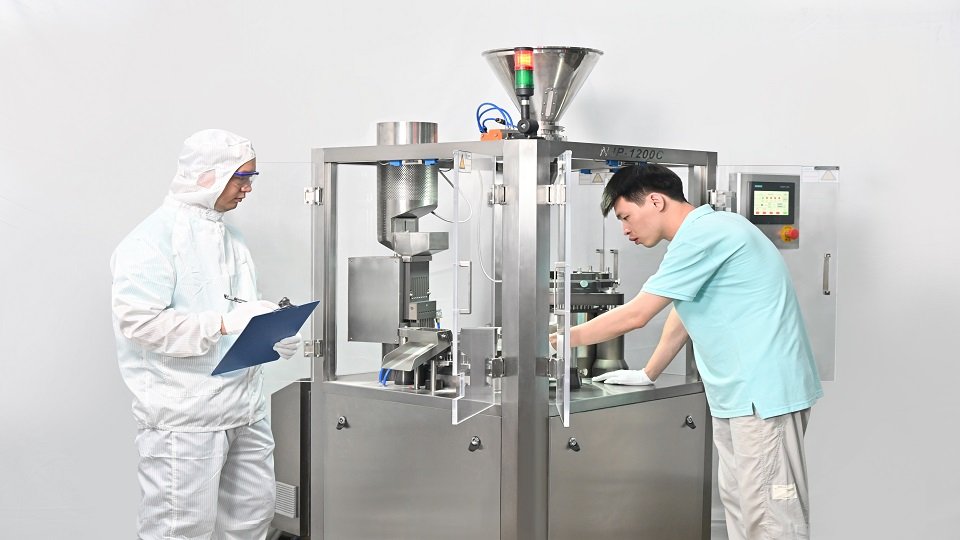 Das Ingenieurteam von Rich Packing führt einen Testlauf für den Kunden durch
Schwankungen des Kapselfüllgewichts werden normalerweise nicht durch einen einzelnen Faktor verursacht. Ein systematischer Fehlerbehebungsprozess sollte bei den Materialeigenschaften beginnen, gefolgt vom Pulverzuführsystem, der Füllstation und schließlich der Takt- und Rotationsgenauigkeit der Maschine. Die entsprechenden Lösungen sollten daher sowohl das Material als auch die Maschine berücksichtigen.
Als professioneller Anbieter von Kapselfüllmaschinen und Experte für Verpackungslösungen bietet Rich Packing mehr als nur eine Standardmaschine. Unsere Kapselfüller-Designs wurden entwickelt, um eine präzise und stabile Befüllung zu unterstützen, während unser Ingenieurteam maßgeschneiderte Empfehlungen und Dienstleistungen entsprechend dem Material, den Produktionsanforderungen und der tatsächlichen Anwendung des Kunden bereitstellen kann. Von der Materialprüfung bis zur Maschinenkonfiguration, Testproduktion und Parametereinstellung ist es das Ziel, jedem Kunden dabei zu helfen, einen Kapselfüllprozess zu etablieren, der präzise, stabil und für die kontinuierliche Produktion geeignet ist.
Häufige Ursachen sind inkonsistente Materialeigenschaften, instabile Pulverzuführung, falsches Spiel der Dosierscheibe, unsachgemäße Einstellung der Füllstifte und ungenaue Maschinentaktung.
Beginnen Sie mit der Überprüfung des Materials und des Zuführsystems, stellen Sie dann die Dosierscheibe, die Füllstifte und das Maschinentaktsystem ein. Praktische Materialtests können ebenfalls dabei helfen, die am besten geeignete Zuführmethode und Maschineneinstellungen zu identifizieren.
Ein Füllgewichtsfehler von ≤3 % kann als praktischer Referenzwert für die Füllleistung der Maschine verwendet werden, aber das anwendbare Limit hängt vom Produkt, der Rezeptur und den relevanten Qualitätsanforderungen ab.
Das hängt vom Material ab. Schneckenzuführung kann für leichte Pulver geeignet sein, während pneumatische Zuführung für leicht kohäsive Materialien und Granulate in Betracht gezogen werden kann. Vor einer endgültigen Entscheidung wird eine praktische Materialprüfung empfohlen.
Stark kohäsive oder klebrige Materialien können mit einem vollautomatischen System nur schwer konsistent zugeführt werden. Je nach Material und Produktionsanforderungen kann eine halbautomatische Kapselfüllmaschine in Betracht gezogen werden.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Email : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 IPv6-Netzwerk unterstützt