




 Zuhause
 Produkte
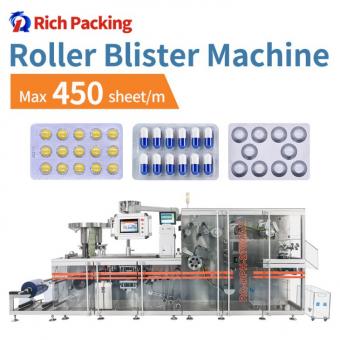
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

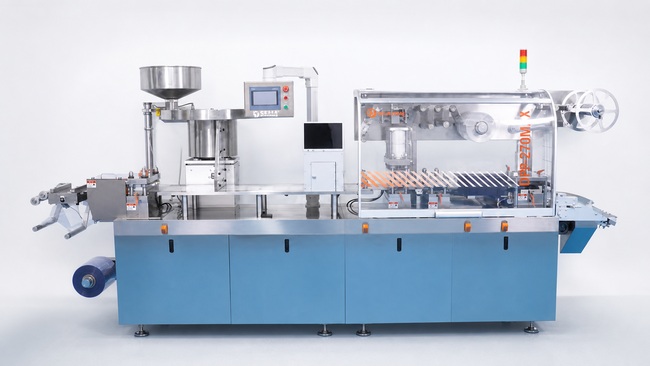
Für einen pharmazeutischen Auftragshersteller, CDMO oder OEM-Hersteller kann es vorkommen, dass eine Blisterverpackungslinie im Laufe der Zeit unterschiedliche Produkte, Tabletten- oder Kapselgrößen, Kavitätenanordnungen und fertige Blisterabmessungen verarbeiten muss.
Die tatsächliche Häufigkeit von Formatänderungen hängt vom jeweiligen Produktportfolio des Herstellers, den Kundenaufträgen und den Losgrößen ab. Manche Werke produzieren dasselbe Produkt über lange Zeiträume, während andere die Spezifikationen häufiger ändern. Entscheidend ist, was geschieht, wenn die nächste Spezifikation in die Produktion gehen soll.
In dieser Umgebung beträgt die Nennlaufgeschwindigkeit einesBlisterverpackungsmaschineDas erzählt nur einen Teil der Geschichte. Eine Maschine kann zwar schnell laufen, sobald die Produktion angelaufen ist, aber wenn jeder Formatwechsel eine aufwendige Demontage, manuelle Ausrichtung und wiederholte Testläufe erfordert, geht zwischen den Chargen immer noch ein erheblicher Teil der verfügbaren Produktionszeit verloren.
Für AuftragsfertigerUmrüstzeitist Teil der realen Produktionskapazität.
Die Kauffrage sollte sich daher nicht nur auf die Frage „Wie schnell kann die Blistermaschine laufen?“ beschränken, sondern auch die Frage „Wie schnell kann die Produktionslinie für die nächste Produktspezifikation umgerüstet werden?“ umfassen.
Die Umstellung von einer Blisterverpackungsspezifikation auf eine andere erfordert nicht einfach nur den Austausch einer Form. Je nach Produkt und Blisterverpackungslayout müssen möglicherweise mehrere Arbeitsstationen geändert oder angepasst werden, darunter:
Beispielsweise kann eine andere Tabletten- oder Kapselgröße eine neue Kavitätenanordnung erfordern, während eine andere Größe der fertigen Blisterplatte sowohl die Form- als auch die Schneidwerkzeuge beeinflussen kann. Jede zusätzliche Station stellt eine weitere potenzielle Quelle für Justierzeiten dar, wenn ihre Positionierung nicht reproduzierbar ist.
Deshalb ist die Konstruktion des Umrüstvorgangs wichtiger als die reine Schraubenanzahl. Die eigentliche Frage ist, wie viel Ausrichtungsarbeit nach der Installation der neuen Werkzeuge noch verbleiben muss.
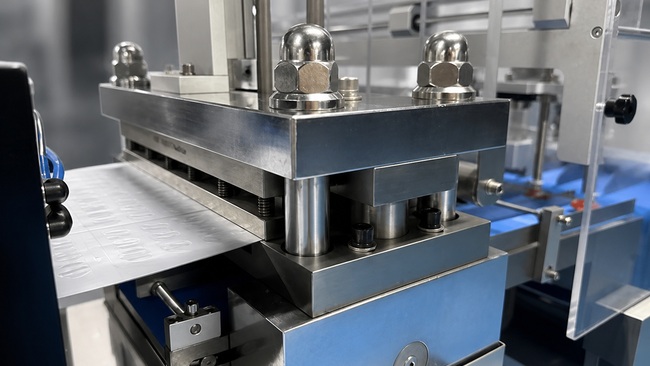
Das größte Problem beim Umrüsten herkömmlicher Blistermaschinen besteht nicht einfach darin, dass die Bediener mehr Schrauben lösen oder mehr Formteile anheben müssen. Der Großteil des Prozesses hängt von der Erfahrung und dem Maschinengefühl des Technikers ab.
Nach dem Einbau der oberen und unteren Formteile ist weiterhin eine manuelle Ausrichtung erforderlich. Bereits geringe Abweichungen können die Formposition, die Dichtigkeit oder die Schnittausrichtung beeinträchtigen. Der Techniker muss das Werkzeug gegebenenfalls lösen, leicht verschieben, wieder festziehen und einen weiteren Test durchführen. Dieser Vorgang kann mehrmals wiederholt werden, bis die Position zufriedenstellend ist.
Da diese Anpassung stark von persönlichem Urteilsvermögen abhängt, kann der Zeitaufwand von Bediener zu Bediener stark variieren.
Nach unserer Erfahrung benötigt selbst ein erfahrener Techniker unter Umständen mehr als eine Stunde. Ein Bediener ohne ausreichende Erfahrung kann einen halben Tag benötigen und die Justierung dennoch nicht ordnungsgemäß durchführen.
Für einen Auftragsfertiger birgt dies ein praktisches Produktionsrisiko: Die Effizienz hängt nicht nur von der Maschine ab, sondern auch davon, wer an diesem Tag den Umbau durchführt.
Wenn nur ein oder zwei erfahrene Techniker die Formausrichtung zuverlässig durchführen können, werden sie zum Engpass, sobald die Produktion auf eine andere Spezifikation umgestellt werden muss.
Herkömmliche Umstellungen können daher folgende Auswirkungen haben:
Ziel eines vereinfachten Umrüstsystems ist nicht einfach nur, dass derselbe Techniker schneller arbeitet. Dadurch wird der Prozess einheitlicher und die Abhängigkeit von der individuellen Erfahrung des Technikers verringert.
Bei den entsprechenden Modellen und Konfigurationen der Rich Packing Blisterverpackungsmaschinen verwenden die wichtigsten Werkzeugwechselstationen eine modulare Struktur mit fester Positionierung.
Anstatt den Techniker zu bitten, die oberen und unteren Formkomponenten separat zu montieren und anschließend manuell die korrekte Betriebsposition zu suchen, kann der Formsatz als komplettes Modul gehandhabt werden. Feste Positionierungsstrukturen führen das Modul zurück in die vorgesehene Position.
Der grundlegende Umstellungsprozess lautet wie folgt:
Bei geeigneten Modellen und Konfigurationen kann ein geschulter Bediener den kompletten Werkzeugwechsel an der Maschine in etwa 15 Minuten durchführen, abhängig vom Blisterformat und der Maschinenkonfiguration.
Der entscheidende Punkt ist nicht einfach nur die Erreichung einer 15-minütigen Umrüstzeit. Die größere Verbesserung besteht darin, dass der Bediener nicht mehr so stark auf wiederholte manuelle Ausrichtung oder persönliche Erfahrung angewiesen ist, um nach jedem Austausch die richtige Formposition zu finden.
Ziel ist es, den Übergang von einer erfahrungsabhängigen Aufgabe zu einem standardisierten Arbeitsablauf zu gestalten.
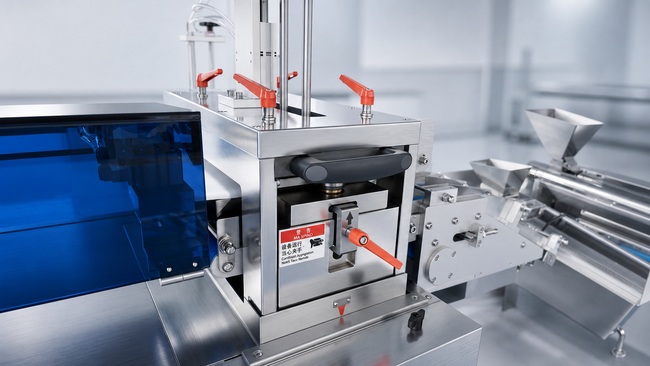
Die Schneidstation ist einer der Bereiche, in denen der herkömmliche Formenwechsel besonders problematisch sein kann. Die obere und die untere Schneidform müssen in der korrekten relativen Position arbeiten.
Bei fehlerhafter Ausrichtung kann die fertige Blisterplatte unebene Kanten, falsche Abmessungen oder unvollständige Schnitte aufweisen. Bei einer herkömmlichen Vorrichtung muss der Bediener die Stanzform möglicherweise lösen, neu positionieren, wieder festziehen und mehrere weitere Tests durchführen, bis eine akzeptable Schnittposition erreicht ist.
Rich Packing verwendet bei geeigneten Konfigurationen eine modulare Schneidestation im Schubladenformat. Die komplette Stanzform lässt sich als ein Modul herausziehen. Beim Wechsel des Blisterformats entnimmt der Bediener das aktuelle Modul, setzt das neue in den vorgesehenen Positionierungsschlitz ein und verriegelt es.
Dadurch wird die wiederholte manuelle Positionierung zwischen oberen und unteren Schneidkomponenten reduziert. Für Hersteller, die Formate entsprechend ihrer Auftragsstruktur ändern müssen, besteht der praktische Vorteil darin, dass weniger Zeit für die Suche nach der korrekten Schneidposition vor Beginn einer neuen Charge benötigt wird.
Es hilft auch dabei, unnötige Probeläufe zu vermeiden, die nur zur Korrektur der Schnittausrichtung durchgeführt werden, was wiederum den Verbrauch von Verpackungsmaterial während der Einrichtung reduzieren kann.
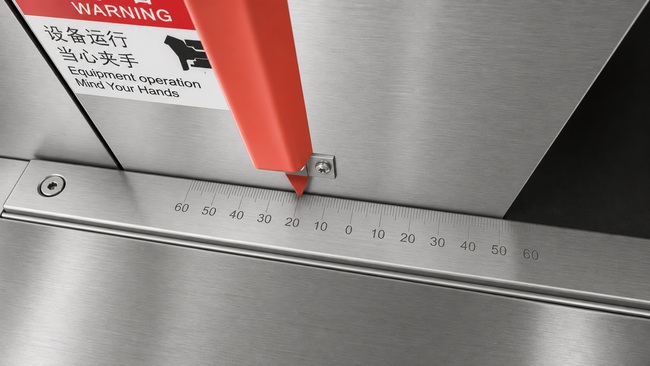
Das gleiche Prinzip gilt für die Formstation. Bei einer herkömmlichen Blistermaschine werden die oberen und unteren Formwerkzeuge üblicherweise separat installiert und anschließend manuell justiert, um eine präzise Ausrichtung der Kavitäten zu gewährleisten.
Mit einer modularen Formstation wird der komplette Werkzeugsatz als eine Einheit montiert. Die Bediener schieben das Modul einfach in seinen festen Positionierungsschlitz und verriegeln es, wodurch der Justieraufwand reduziert und die Umrüstungen gleichmäßiger gestaltet werden.
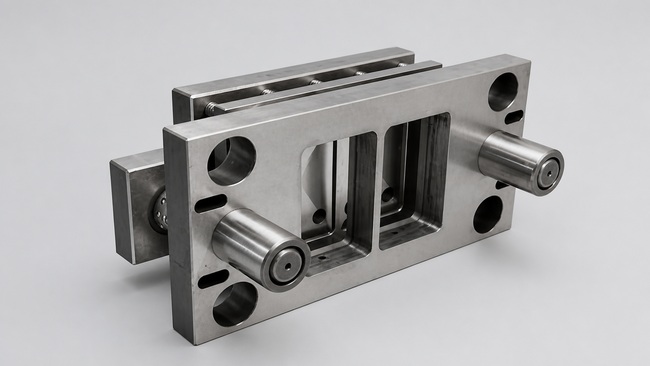
Ein einfacher Formenwechsel ist nur dann sinnvoll, wenn die Werkzeuge auch bei langfristiger Produktion eine stabile Leistung erbringen können.
Rich Packing verwendet japanischen DC53-Werkzeugstahl für die Stanzform. Das Material zeichnet sich durch hohe Härte, Verschleißfestigkeit und Formstabilität aus. Bei sachgemäßer Bedienung und Wartung kann die Stanzform über 15 Jahre im Einsatz bleiben. Für einen Lohnfertiger, der eine Produktionslinie für verschiedene Kundenprodukte nutzt, reduziert die Langlebigkeit der Werkzeuge eine weitere potenzielle Ausfallquelle. Eine häufig verwendete Stanzform muss auch bei wiederholten Produktionsläufen gleichbleibende Abmessungen der fertigen Platten und saubere Kanten gewährleisten.
Die Schneidefläche trägt außerdem dazu bei, glatte Blasenränder zu erzeugen, wodurch raue oder scharfe Kanten bei der Inspektion, Verpackung und Handhabung reduziert werden.
In der Praxis beeinflusst die Qualität des Stanzwerkzeugs die Schnittgenauigkeit, das Aussehen der fertigen Blisterverpackung, die Werkzeuglebensdauer, die Wartungshäufigkeit und die Produktionskonsistenz.
|
Vergleich |
DC53 Schneidklinge |
Konventionelles Schneidmesser |
|
Verschleißfestigkeit |
★★★★★ Ausgezeichnet |
★★★☆☆ Standard |
|
Zähigkeit |
Hohe Zähigkeit bei starker Beständigkeit gegen Absplitterungen |
Bei kontinuierlicher Nutzung anfälliger für Kantenverschleiß oder Absplitterungen |
|
Kantenstabilität |
Sorgt für eine lange Lebensdauer und damit für eine optimale Produktion. |
Erfordert häufigeres Schärfen oder Ersetzen |
|
Schnittstabilität |
Gleichbleibende Schneidleistung über längere Produktionszyklen hinweg |
Die Leistung nimmt mit zunehmendem Verschleiß der Klinge allmählich ab. |
|
Wartungshäufigkeit |
Niedrig |
Relativ hoch |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
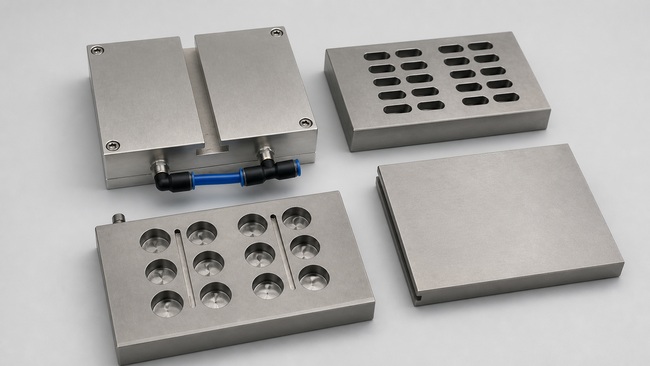
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
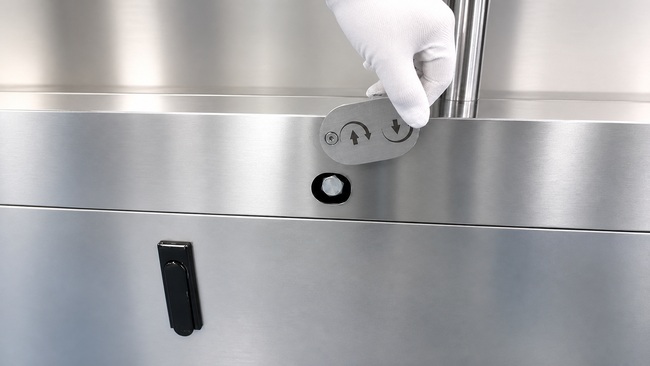
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
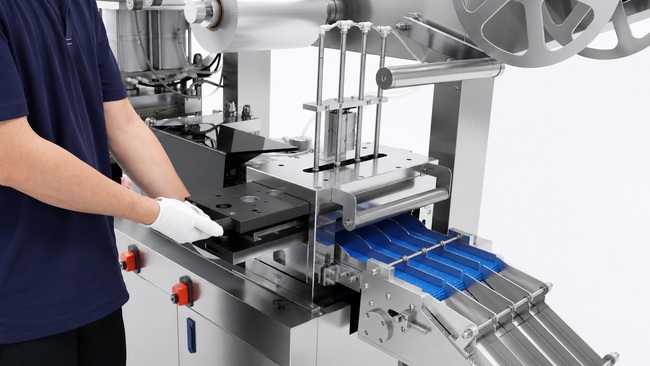
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
Die benötigte Zeit hängt von der Maschinenkonstruktion, dem Blisterformat und der Erfahrung des Bedieners ab. Bei einem herkömmlichen System benötigt selbst ein erfahrener Techniker unter Umständen mehr als eine Stunde, während ein unerfahrener Bediener einen halben Tag damit verbringen und dennoch Schwierigkeiten mit der Justierung haben kann. Bei den entsprechenden modularen Modellen und Konfigurationen von Rich Packing kann ein geschulter Bediener den kompletten Werkzeugwechsel in etwa 15 Minuten durchführen.
Auftragshersteller, CDMOs und OEM-Pharmahersteller müssen unter Umständen unterschiedliche Kundenspezifikationen auf derselben Produktionslinie umsetzen. Schnellere und wiederholbare Produktwechsel reduzieren die Ausfallzeiten zwischen den Chargen und machen die Produktionsplanung weniger abhängig von der Erfahrung einzelner Techniker.
Je nach Produkt und Blisterverpackungsanordnung kann der Umbau die Formstation, das Zuführsystem, die Heißsiegelstation, die Chargencodierstation und die Schneidestation betreffen.
Ja, sofern die Maschine mit den entsprechenden Werkzeugsätzen ausgestattet ist und das Produkt in den Anwendungsbereich der Maschine fällt. Unterschiedliche Tabletten- oder Kapselgrößen, Kavitätenanordnungen und Abmessungen der fertigen Blisterverpackung können unterschiedliche Werkzeuge erfordern.
Die herkömmliche manuelle Ausrichtung ist oft stark von der Erfahrung des Technikers abhängig. Eine modulare Struktur mit fester Positionierung reduziert diese Abhängigkeit. Nach entsprechender Schulung können die Bediener viele Umrüstschritte bei den jeweiligen Konfigurationen zuverlässiger durchführen.
Herkömmliche Ausrichtungsverfahren erfordern unter Umständen wiederholte Probeläufe, bis die Positionen für Formgebung, Versiegelung und Schneiden korrekt sind. Eine präzisere Positionierung reduziert unnötige Justierzyklen und trägt so dazu bei, den Verbrauch von PVC, Aluminiumfolie und Material während der Einrichtung zu senken.
Prüfen Sie neben der Betriebsgeschwindigkeit auch den tatsächlichen Umrüstvorgang, die Methode zur Werkzeugpositionierung, die Werkzeugwechselzeit, die Anforderungen an den Bediener, die Anzahl der Einstellschritte, den zu erwartenden Rüstaufwand und die nach der Lieferung verfügbare technische Unterstützung.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Email : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 IPv6-Netzwerk unterstützt